Stoiska targowe są projektowane tak, by każdy system wyglądał na równorzędny. Dobrze oświetlona próbka, pewny siebie pokaz, broszura z wartością ΔE. Różnice, które mają znaczenie na hali maszyn o trzeciej w nocy, wychodzą na jaw dopiero wtedy, gdy zada się konkretne pytania i oczekuje konkretnych odpowiedzi.
Przed targami opublikowaliśmy wersję skróconą: pięć szybkich punktów do sprawdzenia na każdym stoisku z systemem pomiaru koloru lub inspekcji. To wersja pełna: ta sama ocena rozwinięta do dziesięciu pytań, z opisem dobrej odpowiedzi na każde z nich. Listę można wydrukować lub zapisać w telefonie.
1. Czy system mierzy dane spektralne, czy RGB?
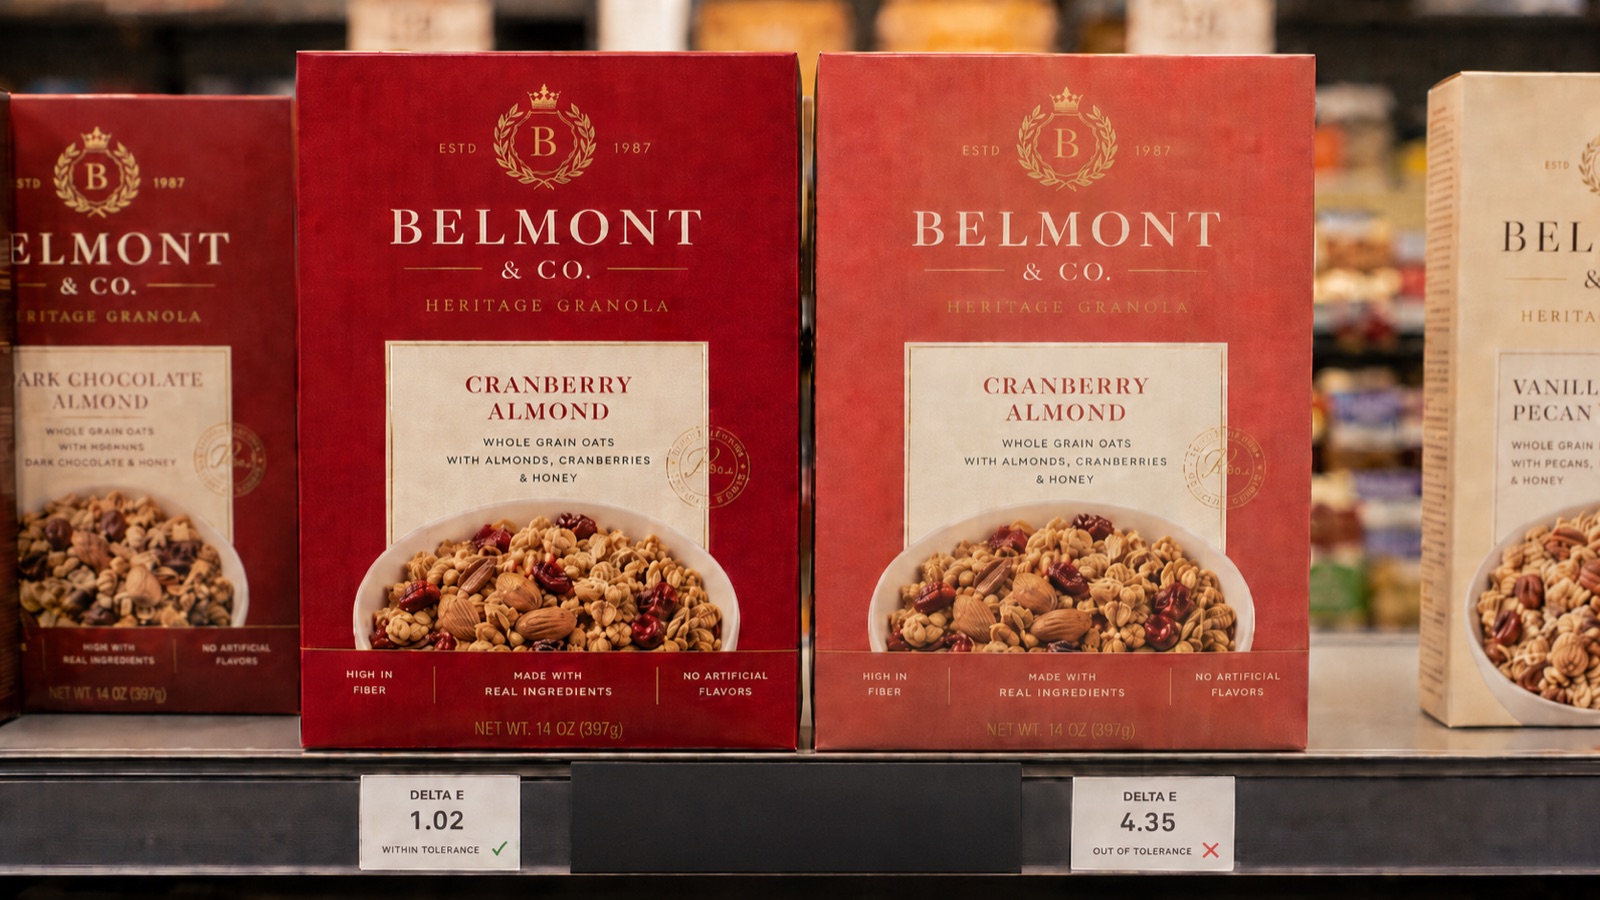
Dlaczego to ważne: ΔE względem wzorca marki wymaga danych spektralnych przeliczonych na Lab przy określonym iluminancie i obserwatorze. Kamera RGB może zasygnalizować zmianę, ale nie poda wiarygodnego ΔE.
Dobra odpowiedź: „Spektralnie, N pasm, od X do Y nm”. Dostawca prawdziwego systemu spektralnego zna te liczby bez sprawdzania.
2. Jaka jest powtarzalność i jak ją zmierzono?
Dlaczego to ważne: Powtarzalność to poziom szumu przyrządu. Jeśli wynosi 0,5 ΔE, nie da się z żadnym zapasem utrzymać tolerancji 1,0 ΔE.
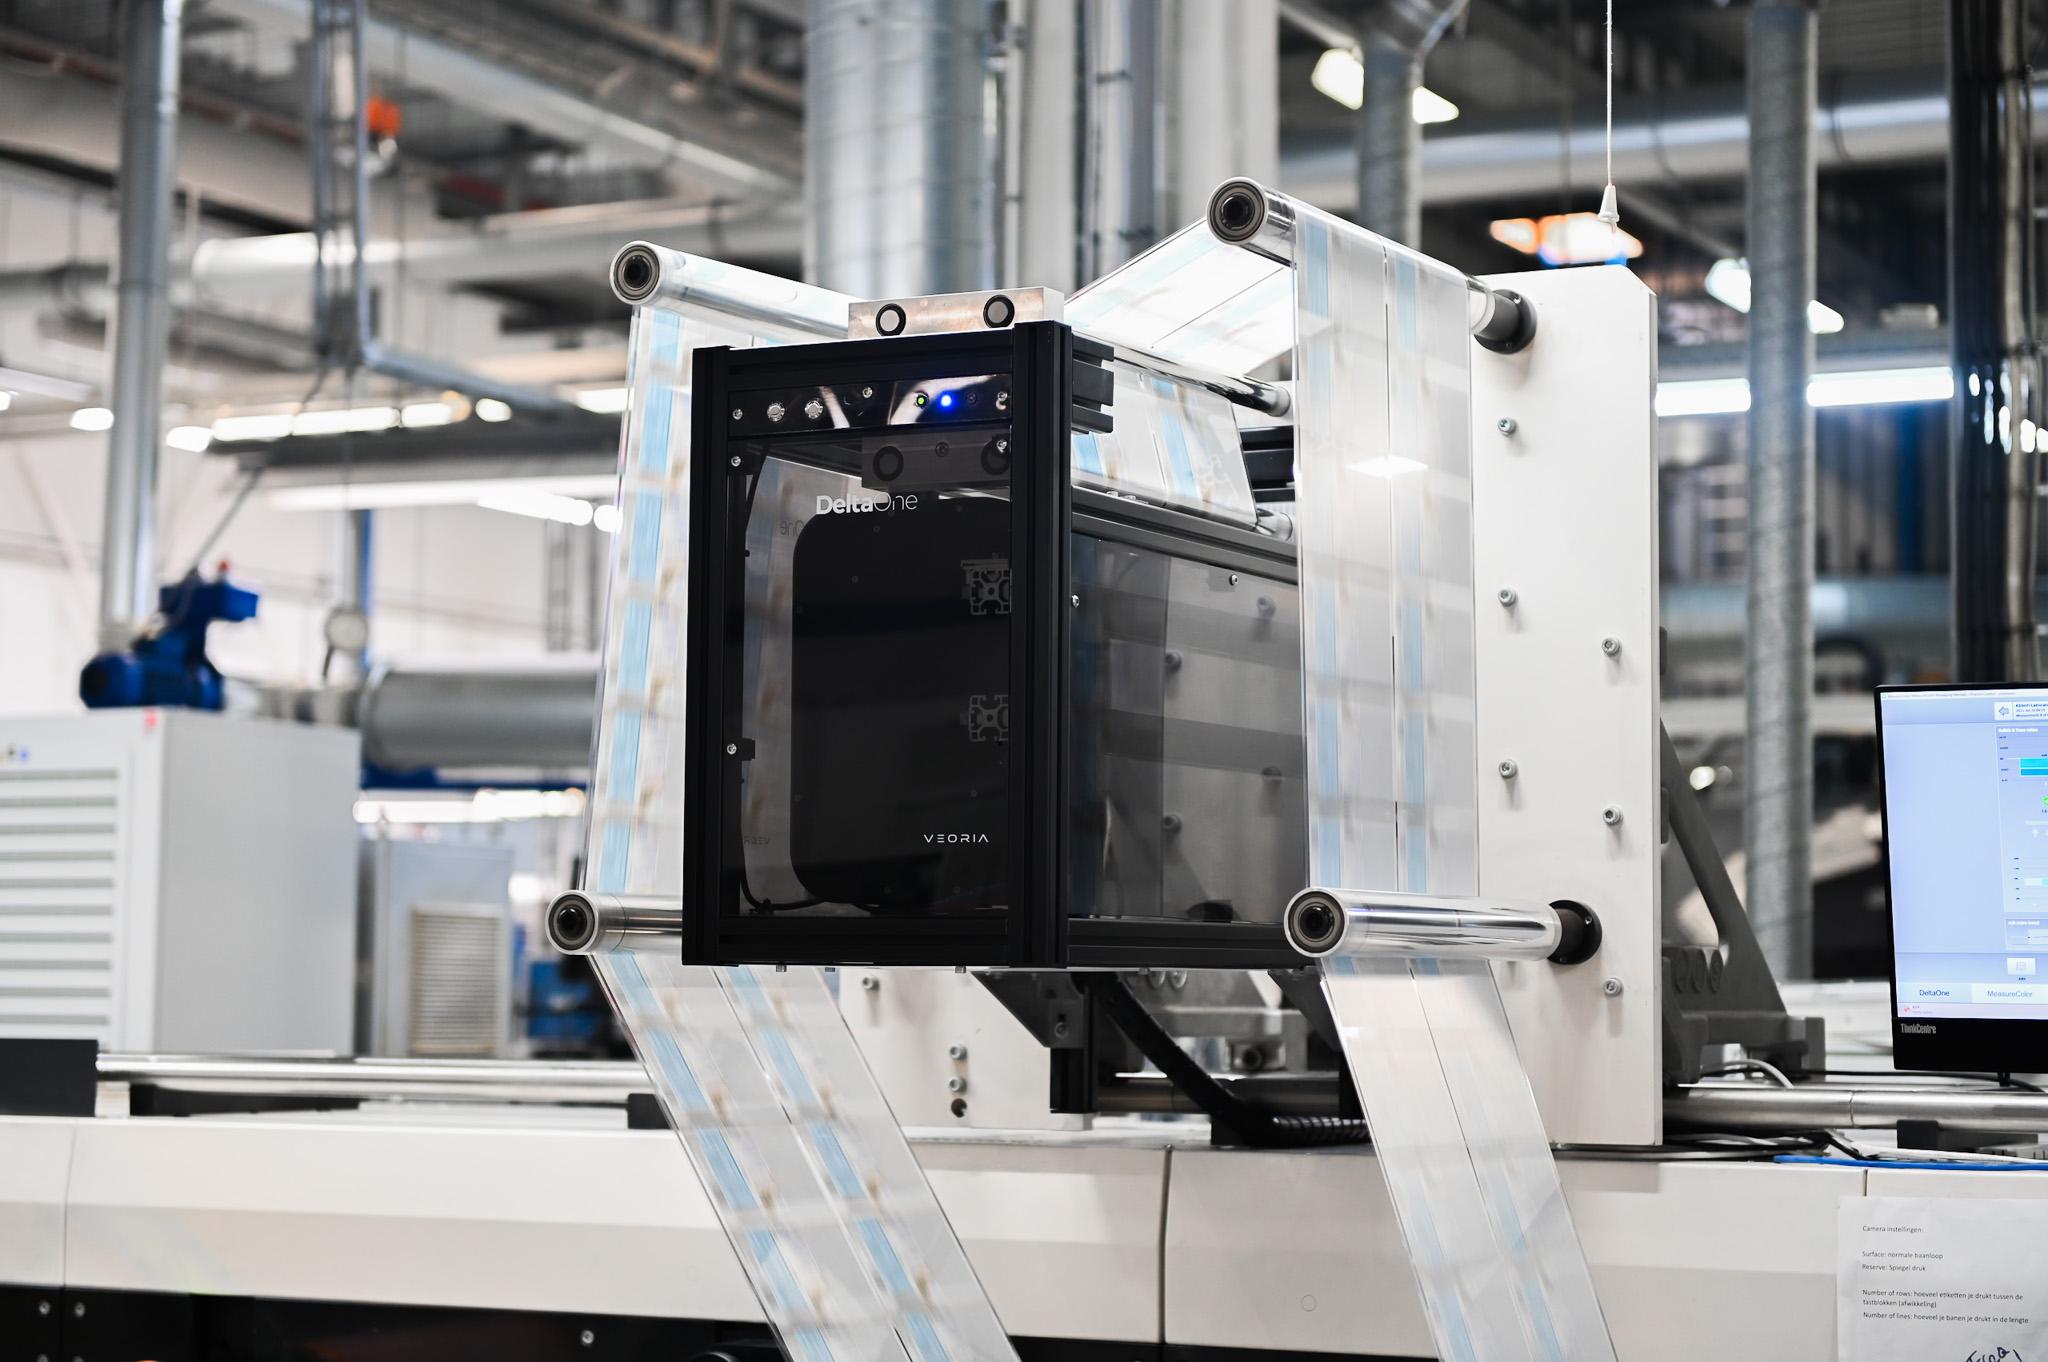
Dobra odpowiedź: Liczba wraz z warunkami: przy prędkości produkcyjnej, na maszynie, dla podanej wielkości pola. Dla porównania: specyfikacja DeltaOne podaje powtarzalność ΔE 0,1 przy prędkości do 500 m/min; warto żądać takiej samej precyzji od każdego.
3. Jaka jest minimalna wielkość pola na pasku kontrolnym?
Dlaczego to ważne: Każdy milimetr paska kontrolnego to opłacone podłoże. Przy małych polach pełny pasek z kolorami procesowymi i dodatkowymi mieści się w ścince większości zleceń etykietowych; przy polach 5 mm lub większych zaczyna się tracić użyteczną szerokość wstęgi.
Dobra odpowiedź: Liczba w milimetrach przy prędkości Państwa maszyny. „To zależy” to sygnał ostrzegawczy.
4. Jaka jest maksymalna prędkość maszyny przy pełnej dokładności pomiaru?
Dlaczego to ważne: W niektórych systemach jakość pomiaru po cichu spada wraz z prędkością: mniej próbek, szersze uśrednianie, mniejsza pewność. Warto zapytać, czy deklarowana dokładność obowiązuje przy maksymalnej prędkości Państwa maszyny, czy tylko przy prędkości pokazowej.
5. Jak system jest kalibrowany i jak można to udowodnić?
Dlaczego to ważne: Przyrząd na maszynie dryfuje jak każdy inny. Jeśli nie można wykazać, że był skalibrowany w trakcie zlecenia, jego liczby nie obronią się w sporze z klientem.
Dobra odpowiedź: Fizyczny wzorzec, zwykle płytka ceramiczna, sprawdzany według harmonogramu, a każda kalibracja zapisywana razem z danymi zlecenia.
6. Jak pomiary korelują z naszym spektrofotometrem ręcznym?
Dlaczego to ważne: Spektrofotometr ręczny pozostaje wzorcem przy akceptacji przez klienta. System na maszynie, który różni się od niego o więcej niż łączna powtarzalność obu przyrządów, nie nadaje się do sterowania procesem.
Dobra odpowiedź: Udokumentowana procedura korelacji i typowe wartości zgodności międzyprzyrządowej.
7. Gdzie trafiają dane i do kogo należą?
Dlaczego to ważne: Pomiar bez połączenia z oprogramowaniem działu jakości i prepressu staje się kolejną wyspą. Warto zapytać o integrację na bieżąco z platformami takimi jak ChromaChecker czy MeasureColor, o formaty eksportu i o to, czy dane są przechowywane lokalnie, w chmurze dostawcy, czy w obu miejscach.
Dobra odpowiedź: Wymienione z nazwy integracje, połączenie na bieżąco (a nie plik CSV wysyłany co noc) i jasna własność danych po stronie drukarni.
8. Czy system można zamontować na naszych obecnych maszynach?
Dlaczego to ważne: Większość drukarni odwiedzających LOUPE nie wymienia parku maszynowego. System dostarczany wyłącznie jako wyposażenie fabryczne nowej maszyny nie pomoże trzem maszynom, które już Państwo mają.
Dobra odpowiedź: Wymiary montażowe, zakres szerokości wstęgi i informacja, czy urządzenie można przenosić między maszynami.
9. Co naprawdę widzi drukarz?
Dlaczego to ważne: System, który generuje alarmy niezrozumiałe dla nikogo, zostaje wyłączony w ciągu miesiąca. Warto poprosić o pokazanie ekranu drukarza, a nie panelu kierownika jakości. Czy to sygnalizator „dobrze / źle”? Trend? Czy mówi drukarzowi, którą farbę i w którą stronę wyregulować?
10. Czy mogą Państwo pokazać liczby klienta sprzed wdrożenia i po nim?
Dlaczego to ważne: Uniknięte zatrzymania maszyny, metry odpadu narządowego, krótsze rozruchy. Jeśli dostawca nie potrafi wskazać klienta i liczby, deklaracja ROI jest teoretyczna. Dla porównania: Eshuis BV, pracujące z DeltaOne, o połowę ograniczyło liczbę zatrzymań maszyny i uniknęło rozruchów po 100 m odpadu; pełne case study jest dostępne w naszej bazie wiedzy.
Inspekcja a pomiar koloru: dwa różne zadania
Na wielu stoiskach na LOUPE będą pokazywane systemy „inspekcji 100%”. To systemy kamerowe, które porównują każdą etykietę z obrazem wzorcowym i wychwytują wady: brak nadruku, błędy pasowania, błędy w tekście, wadliwe kody kreskowe. Są niezbędne, ale nie są przyrządami do pomiaru koloru. Drukarnia potrzebuje obu: inspekcji do wykrywania wad i pomiaru spektralnego do potwierdzania zgodności koloru. Warto zapytać każdego dostawcę, który problem rozwiązuje, i zachować ostrożność wobec każdego, kto twierdzi, że jedna kamera RGB rozwiązuje oba.
W przypadku naszego przyrządu na pytania od 1 do 8 odpowiada karta katalogowa DeltaOne; na pytania 9 i 10 odpowiedź daje tylko pokaz na żywo, dlatego prosimy umówić demo.