En septiembre, Consolidated Label explicó que desde principios de 2024 ha equipado seis de sus cortadoras-rebobinadoras con sistemas de inspección Baldwin Guardian PQV, y que un séptimo se está instalando en una máquina Nilpeter de 22 pulgadas. La primera fase abarcó los trabajos farmacéuticos y de complementos alimenticios, en los que un defecto de impresión no es un problema estético sino de cumplimiento normativo.
Es una situación habitual en las plantas de etiquetas a ambos lados del Atlántico: la inspección al 100 % se ha convertido en un equipamiento estándar, y con razón. También plantea una pregunta que oímos a menudo: si una cámara ya revisa cada etiqueta, ¿qué le queda por hacer a un sistema de medición del color?
Bastante, porque los dos sistemas responden a preguntas distintas.
Lo que hace la inspección al 100 %
Un sistema de inspección fotografía cada etiqueta, o cada repetición de la banda, y la compara con una referencia aprobada: el PDF del cliente o una imagen de referencia tomada de la muestra aprobada. Todo lo que difiere más allá de un umbral fijado se señala: falta de impresión, motas, rayas, empalmes, errores de registro, texto incorrecto, un código de barras que no alcanza el grado exigido.
Su punto fuerte es la cobertura. Se examina cada etiqueta, a velocidad de producción, y el resultado indica con precisión *dónde*: un mapa de la bobina que dice a la cortadora-rebobinadora exactamente qué etiquetas retirar. En una etiqueta farmacéutica, donde un solo carácter erróneo puede suponer la retirada de un lote, ninguna otra herramienta cumple esa función.
Lo que hace la medición espectral en máquina
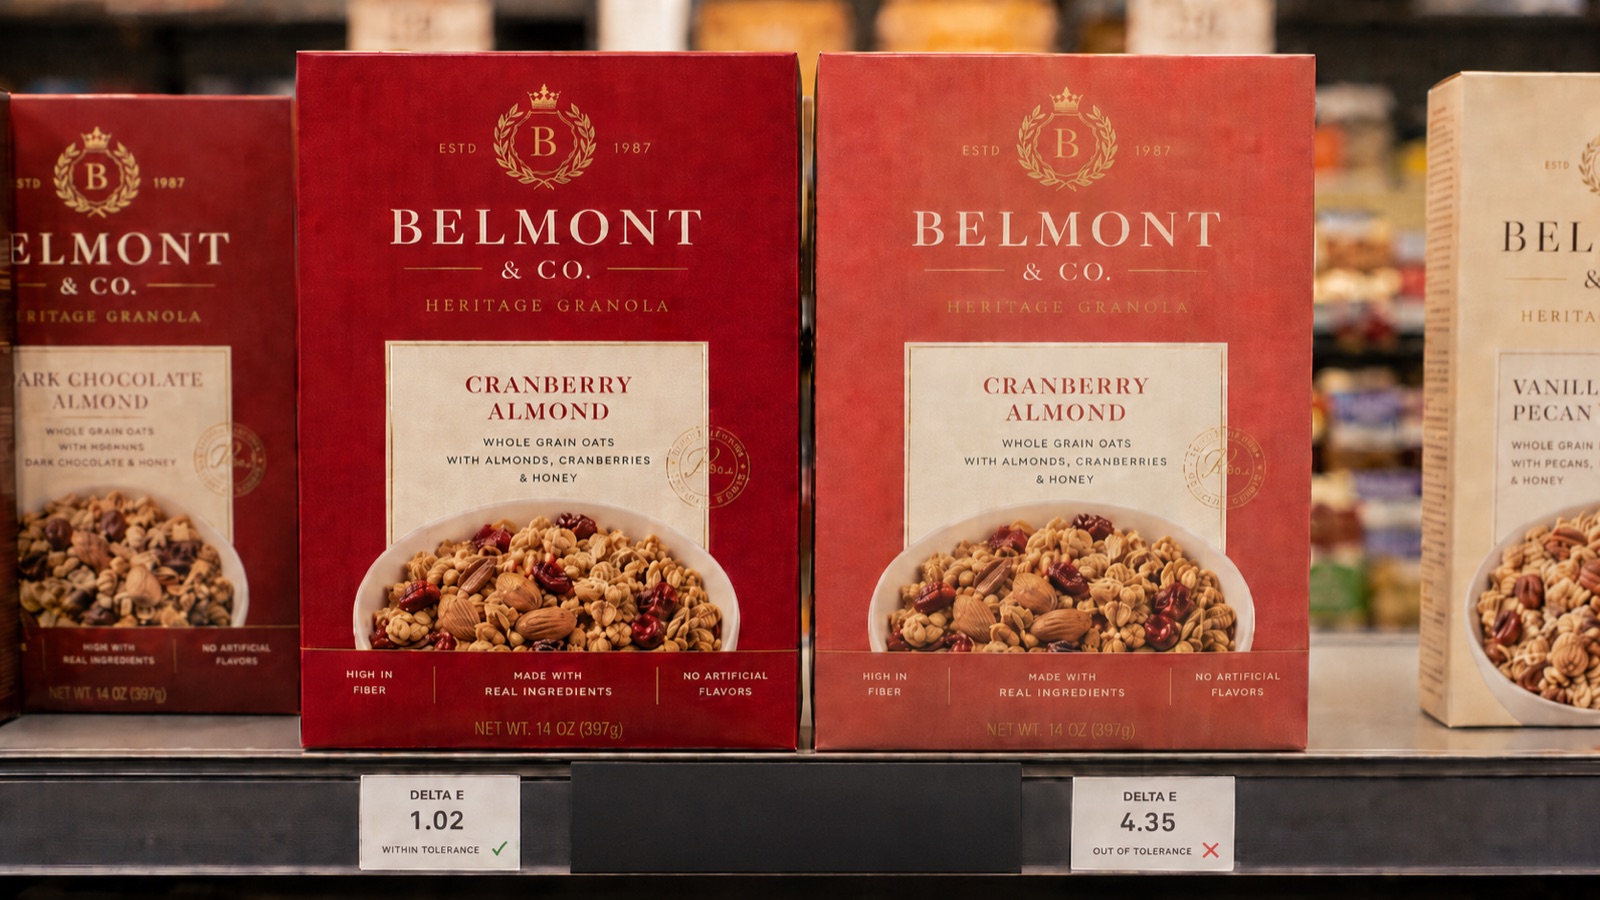
Un sistema espectral hace un trabajo más acotado y más profundo. Lee zonas definidas, los parches de la tira de control, en todo el espectro visible, convierte cada lectura a L*a*b* con un iluminante y un observador definidos, y expresa la diferencia con el valor objetivo de la marca como un ΔE. Además da la densidad de masa, la ganancia de punto y la evolución de cada tinta a lo largo de la tirada.
Su punto fuerte es que la cifra tiene sentido fuera de la planta. Un ΔE00 de 1,2 respecto a un valor objetivo Lab es un valor que se puede contrastar con la especificación de una marca, que un auditor puede leer y que otro instrumento, en otra planta, puede reproducir. Es la prueba que hay detrás de las palabras «dentro de tolerancia».
Por qué una cámara no es un instrumento de medición del color
Una cámara de inspección ve en tres canales, rojo, verde y azul, que dependen de su propio sensor y su propia iluminación. Basta para notar que una etiqueta se ve distinta de la referencia. No basta para decir cuánto, en los términos que usa una especificación de color, porque los canales de la cámara no están vinculados al observador normalizado CIE. Dos tintas con espectros distintos pueden dar la misma señal de cámara y verse diferentes en una cabina de luz, o al revés. Explicamos la física con más detalle en espectrofotómetro en máquina o cámara RGB.
Hay además un límite más sutil. La inspección compara la tirada con su referencia, y la referencia suele ser la muestra aprobada en el arranque. Si esa muestra aprobada ya estaba medio ΔE fuera del objetivo, el sistema de inspección mantendrá fielmente toda la tirada en el color equivocado.
La inspección le dice que la tirada coincide con la muestra aprobada. La medición espectral le dice que la muestra aprobada coincide con el estándar.
Algunas plataformas de inspección añaden un módulo espectral que lee unos pocos parches además de la cámara. Es una combinación útil. Cuando un proveedor anuncie un ΔE, pregunte simplemente qué sensor lo ha medido.
El lugar de cada uno en la línea
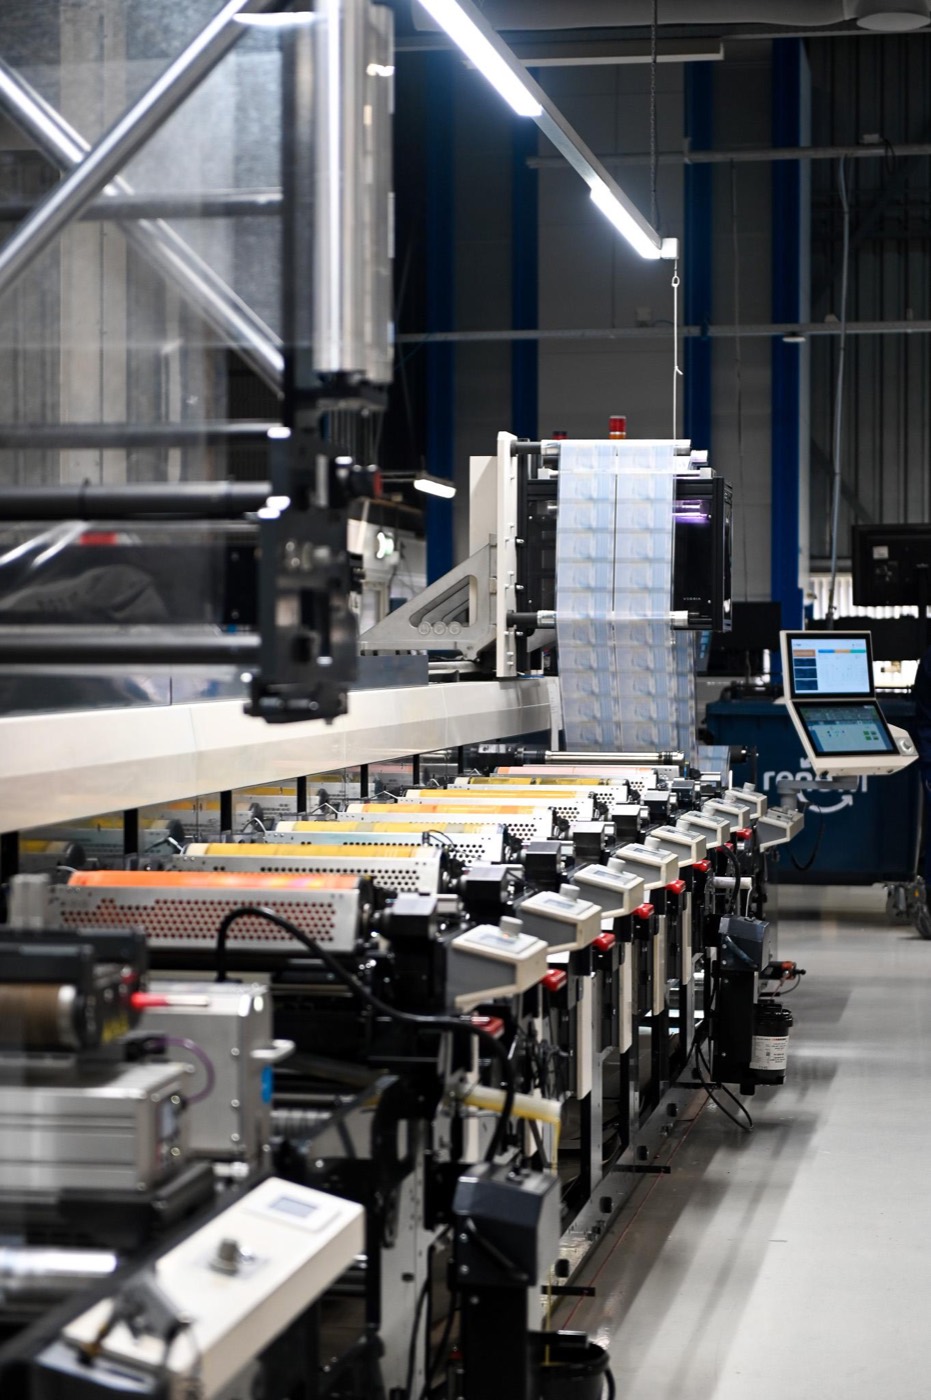
Consolidated Label colocó su inspección al final del proceso, en las cortadoras-rebobinadoras: la productividad de las máquinas flexo no se ve afectada y cada etiqueta se revisa igualmente antes del envío. Funciona porque la mayoría de los defectos de impresión son hechos puntuales: una mota estropea unas pocas etiquetas, el mapa de la bobina las localiza y la rebobinadora las retira.
La deriva del color no se comporta así. Cuando una tinta empieza a moverse (viscosidad, desgaste del anilox, presión de impresión, temperatura), todas las etiquetas impresas a partir de ese momento se mueven con ella. No hay nada que cortar: la bobina está dentro de tolerancia o no lo está. Y el único sitio donde se puede corregir la deriva es el cuerpo de impresión, mientras la banda está en marcha.
Por eso la medición del color tiene que estar en la máquina. Medido en la rebobinadora, el color sirve para clasificar. Medido en máquina, sirve para corregir, antes de que la deriva se convierta en una bobina rechazada.
Dos sistemas, dos series de preguntas
Si evalúa un sistema de inspección, pregunte cuál es el defecto más pequeño que detecta a su velocidad máxima, cómo se crea y se aprueba la imagen de referencia y cómo llega el mapa de la bobina a su rebobinadora.
Si evalúa un sistema de medición del color, pregunte si es espectral o RGB, qué fórmula de ΔE utiliza, cuál es su repetibilidad a velocidad de producción y qué registro obtiene al final de un trabajo. Nuestras diez preguntas para los proveedores de sistemas de color e inspección repasan cada punto, con lo que sería una buena respuesta.
Los dos, cada uno en su sitio
Un impresor necesita la inspección para los defectos y la medición espectral para la conformidad del color. Dónde colocar la inspección es una decisión estratégica, como muestra el enfoque de Consolidated Label. Dónde colocar la medición del color no lo es: debe estar donde se hace el color, en la máquina.
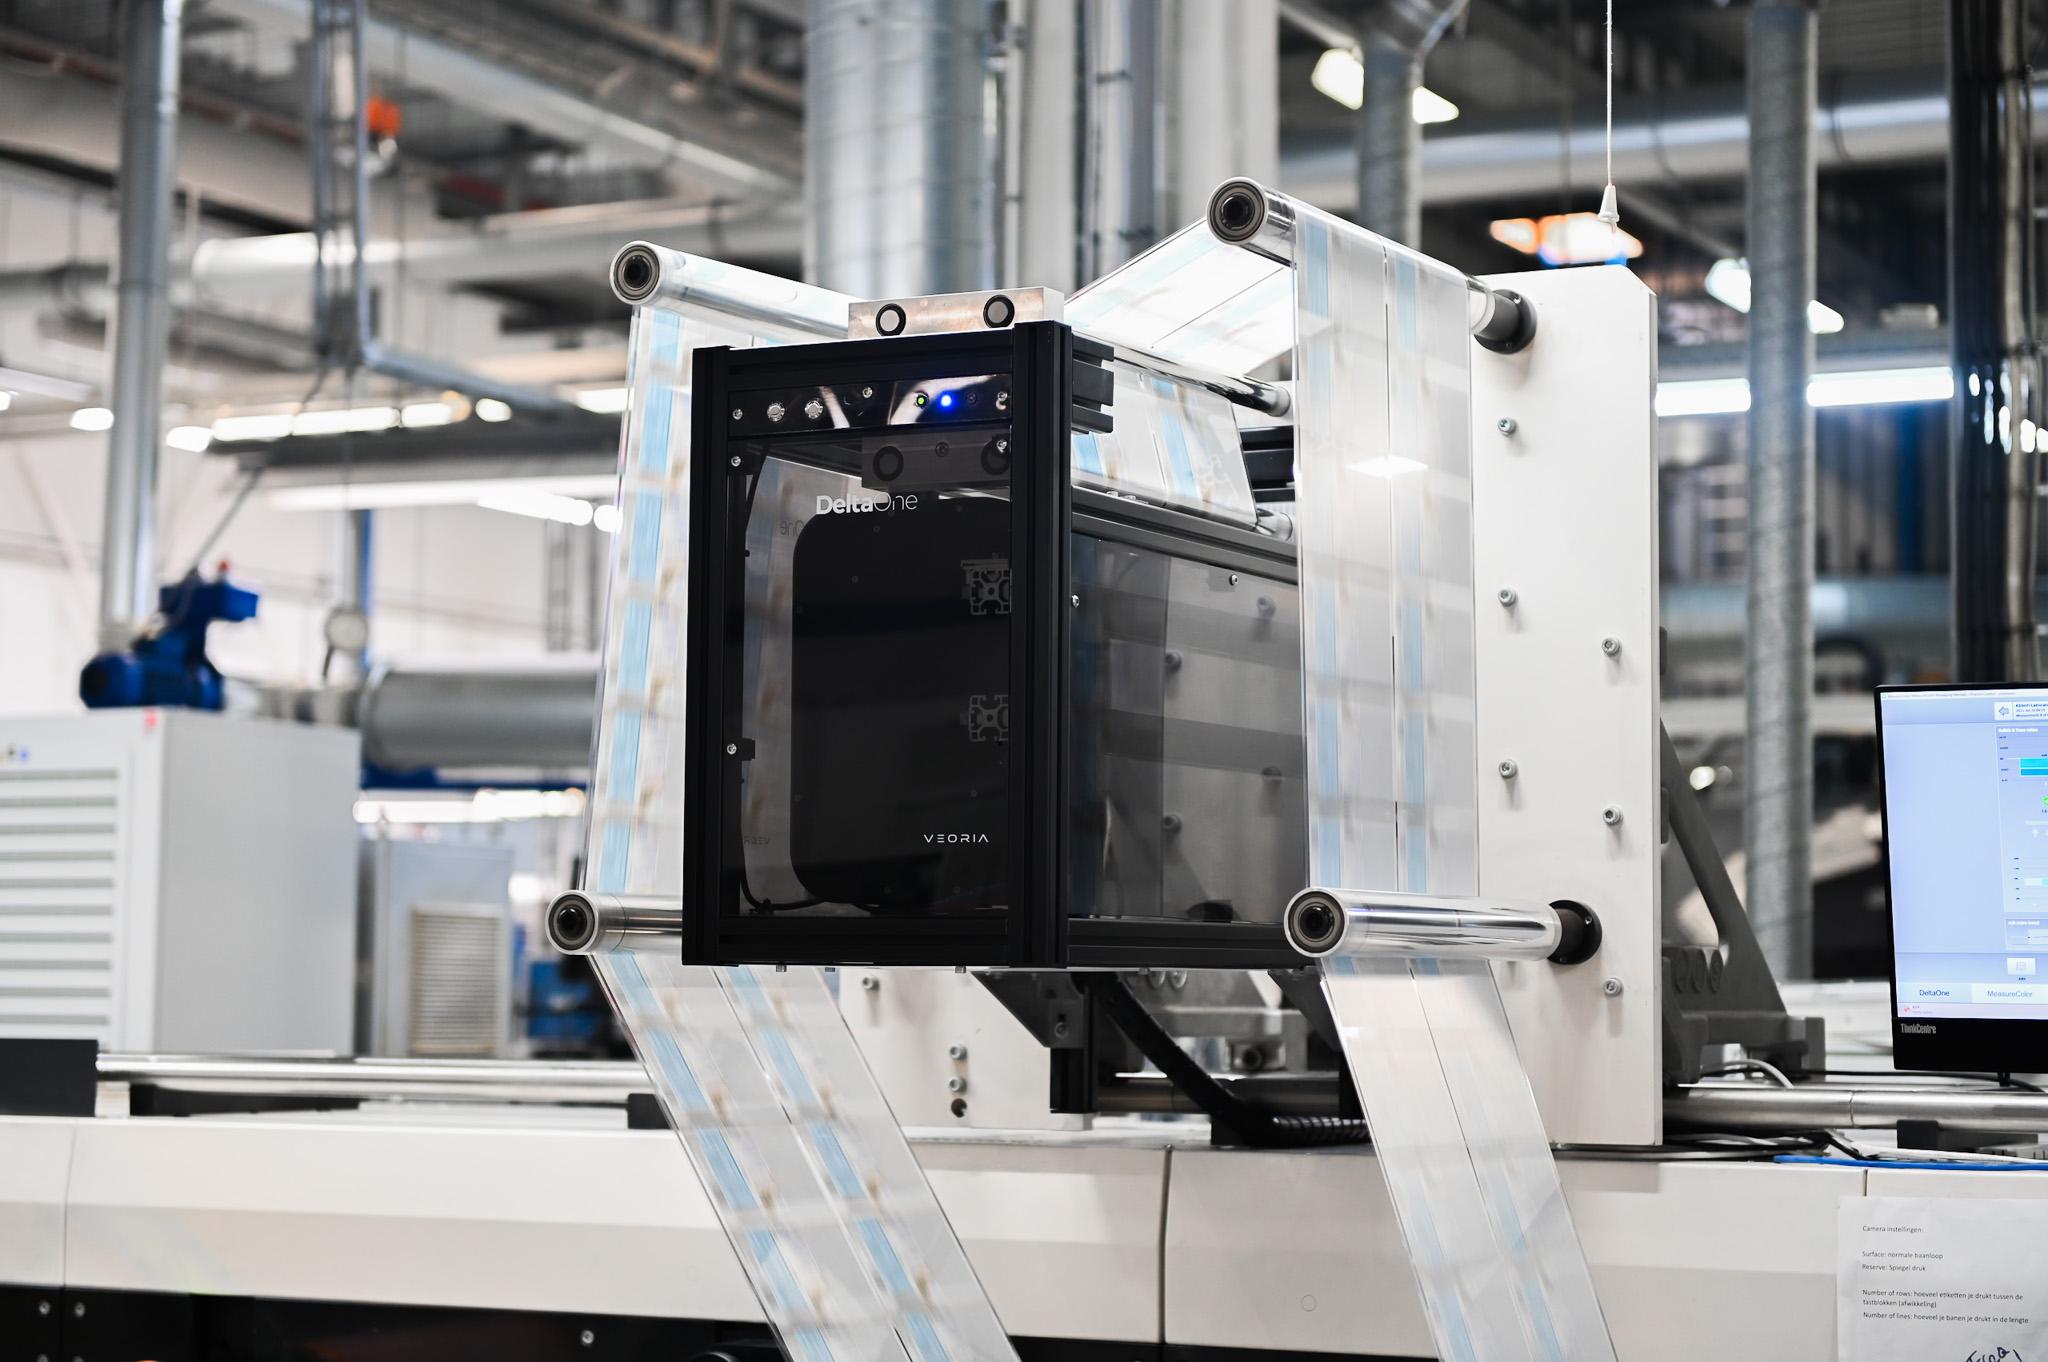
DeltaOne está diseñado para ese lugar: un escáner espectral compacto en máquina que lee tiras de control con parches desde 2 × 2 mm, en 36 bandas espectrales, hasta 500 m/min. No busca motas. Le dice al maquinista, con una cifra que la marca acepta, si el color es correcto y en qué sentido corregirlo mientras la banda sigue en marcha. Solicite una demostración para verlo en una máquina en producción.