Em setembro, a Consolidated Label explicou que, desde o início de 2024, instalou seis sistemas de inspeção Baldwin Guardian PQV nas suas rebobinadoras-cortadoras, estando um sétimo a ser instalado numa máquina Nilpeter de 22 polegadas. A primeira fase abrangeu trabalhos farmacêuticos e de suplementos alimentares, em que um defeito de impressão não é um problema estético, mas de conformidade.
É um padrão conhecido nas gráficas de etiquetas dos dois lados do Atlântico: a inspeção a 100 % tornou-se equipamento normal, e com razão. Também levanta uma pergunta que ouvimos muitas vezes: se cada etiqueta já é verificada por uma câmara, o que resta para um sistema de medição de cor fazer?
Bastante, porque os dois sistemas respondem a perguntas diferentes.
O que faz a inspeção a 100 %
Um sistema de inspeção fotografa cada etiqueta, ou cada repetição na banda, e compara-a com uma referência aprovada: o PDF do cliente ou uma imagem de referência (golden image) captada a partir da folha aprovada. Tudo o que difere acima de um limiar definido é assinalado: falhas de impressão, pintas, riscos, emendas, erros de registo, texto errado, um código de barras que não atinge o grau exigido.
A sua força é a cobertura. Cada etiqueta é vista, à velocidade de produção, e o resultado é preciso quanto ao *onde*: um mapa da bobina que indica à rebobinadora-cortadora exatamente que etiquetas retirar. Numa etiqueta farmacêutica, em que um carácter errado pode significar uma recolha, nada mais faz esse trabalho.
O que faz a medição espectral na máquina
Um sistema espectral faz algo mais restrito e mais profundo. Lê zonas definidas, os campos da barra de controlo, em todo o espectro visível, converte cada leitura em L*a*b* para um iluminante e um observador definidos, e indica a diferença em relação ao alvo da marca como um ΔE. Fornece também a densidade de cheio, o ganho de ponto e a evolução de cada tinta ao longo da tiragem.
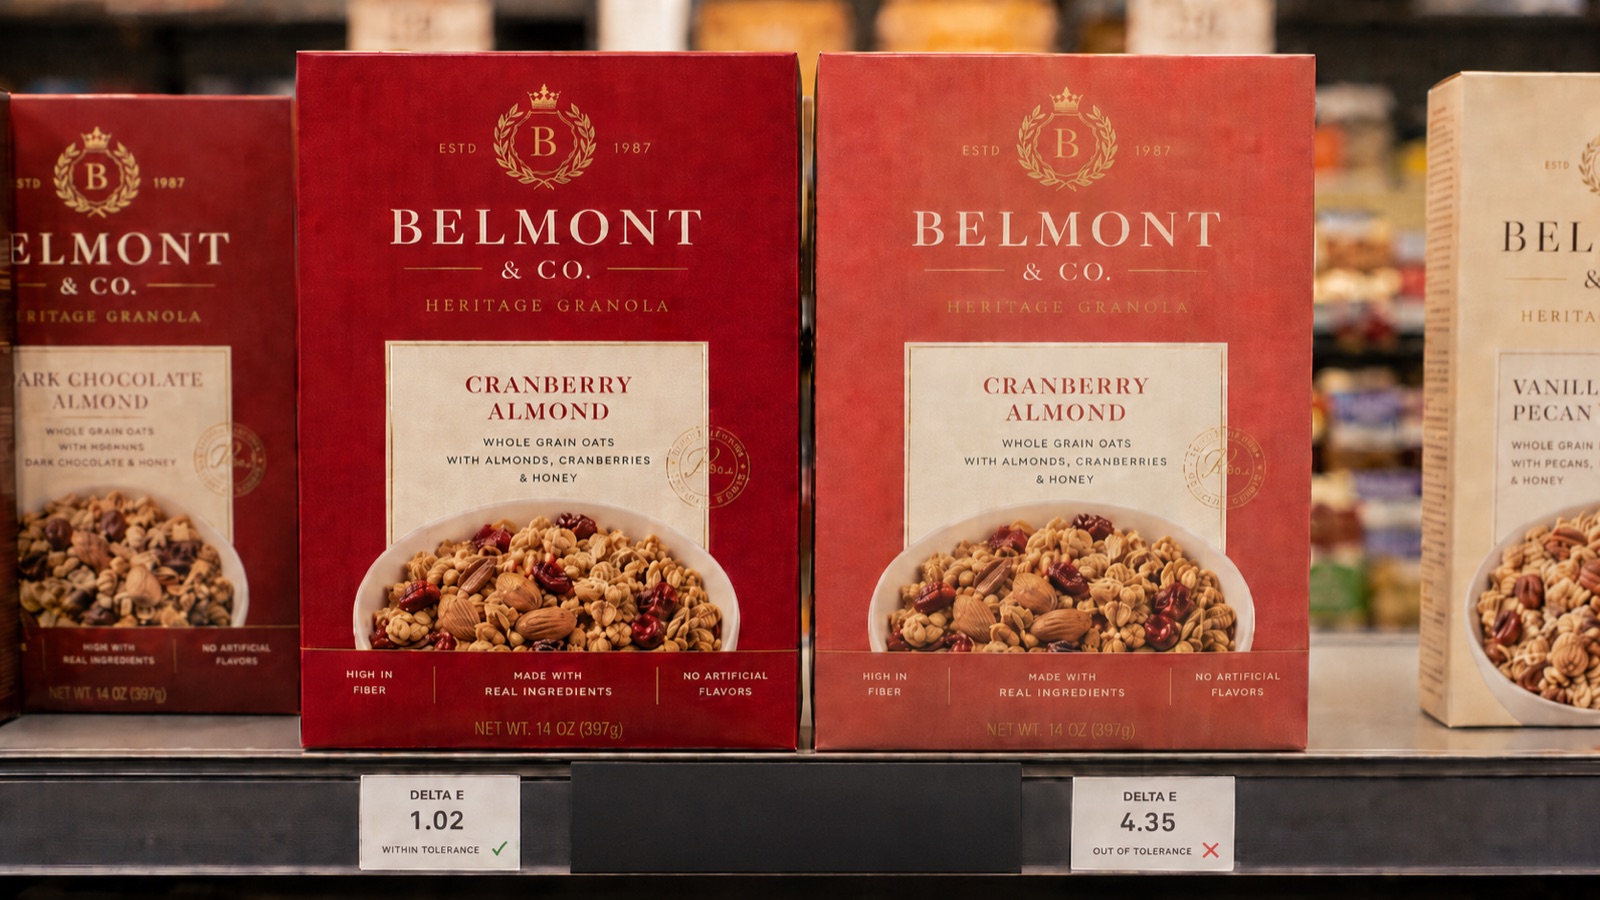
A sua força é que o número tem significado fora da fábrica. Um ΔE00 de 1,2 em relação a um alvo Lab é um valor que se pode comparar com a especificação de uma marca, que um auditor pode ler e que outro instrumento, noutra fábrica, pode reproduzir. É a prova por trás das palavras «dentro da tolerância».
Porque é que uma câmara não é um instrumento de medição de cor
Uma câmara de inspeção vê em três canais (vermelho, verde e azul), definidos pelo seu próprio sensor e pela sua própria iluminação. Chega para notar que uma etiqueta parece diferente da referência. Não chega para dizer quanto, nos termos de uma especificação de cor, porque os canais da câmara não estão ligados ao observador normalizado da CIE. Duas tintas com espectros diferentes podem dar o mesmo sinal na câmara e parecer diferentes numa cabine de luz, ou o contrário. Explicámos a física em mais pormenor em espectrofotómetro na máquina ou câmara RGB.
Há também um limite mais subtil. A inspeção compara a tiragem com a sua referência, e essa referência é normalmente a folha aprovada no acerto. Se a própria folha aprovada estava meio ΔE fora do alvo, o sistema de inspeção vai manter fielmente toda a tiragem na cor errada.
A inspeção diz-lhe que a tiragem corresponde à folha aprovada. A medição espectral diz-lhe que a folha aprovada corresponde ao padrão.
Algumas plataformas de inspeção acrescentam um módulo espectral que lê alguns campos ao lado da câmara. É uma combinação útil. Quando um fornecedor indica um ΔE, a pergunta a fazer é simplesmente que sensor o produziu.
Onde cada um deve ficar na linha
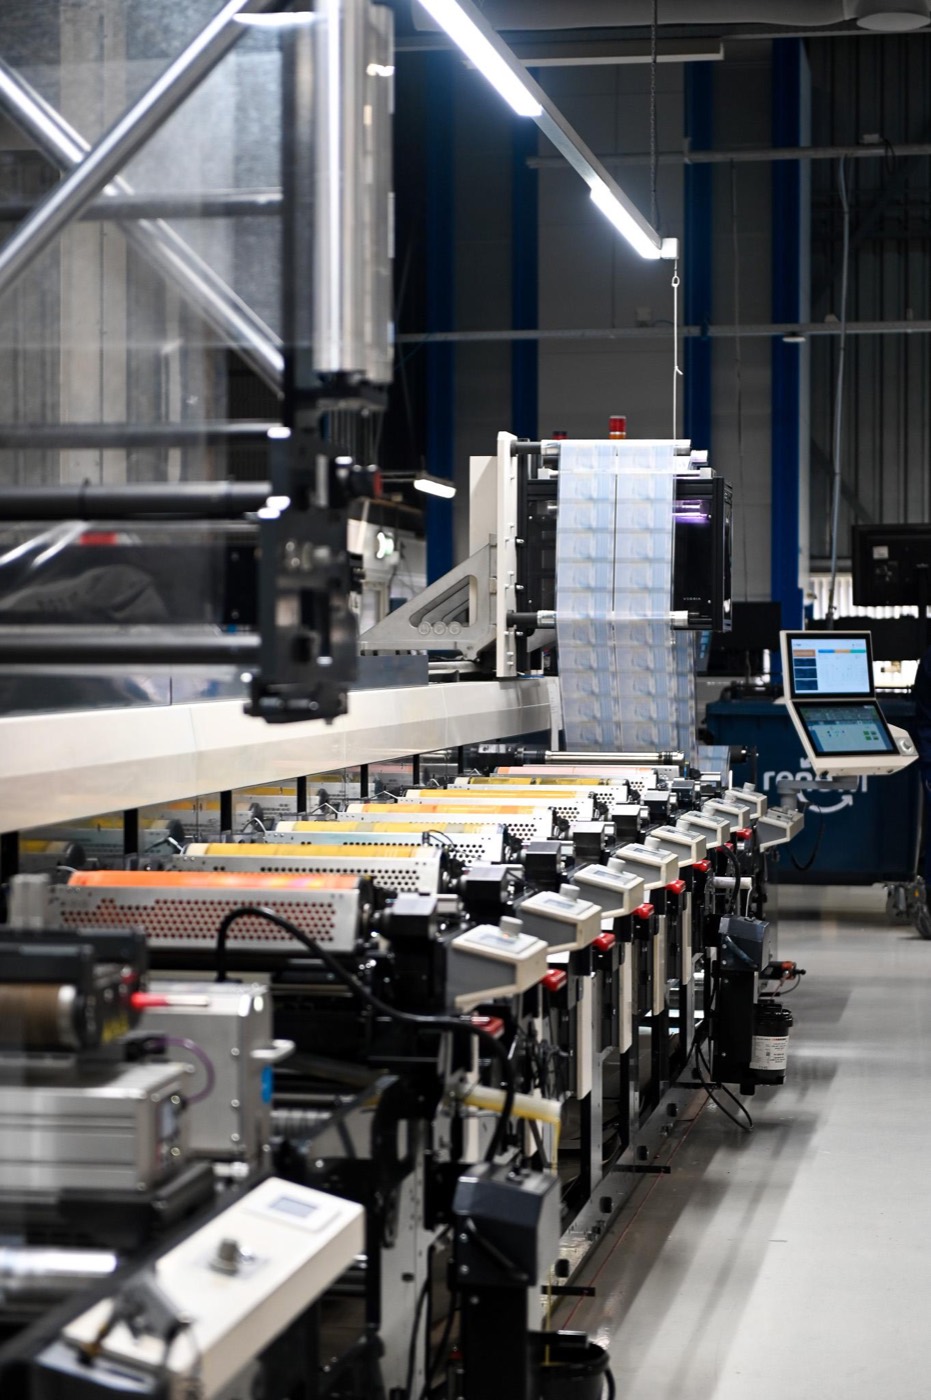
A Consolidated Label colocou a inspeção a jusante, nas rebobinadoras-cortadoras, o que manteve intacta a produtividade das máquinas flexográficas, com cada etiqueta verificada antes da expedição. Funciona porque a maioria dos defeitos de impressão são acontecimentos pontuais: uma pinta estraga algumas etiquetas, o mapa da bobina encontra-as, a rebobinadora retira-as.
O desvio de cor não se comporta assim. Quando uma tinta começa a mexer (viscosidade, desgaste do anilox, pressão de impressão, temperatura), todas as etiquetas impressas a partir desse momento mexem com ela. Não há nada a cortar: a bobina está dentro da tolerância ou não está. E o único sítio onde o desvio pode ser corrigido é no grupo impressor, enquanto a banda avança.
É por isso que a medição de cor tem de estar na máquina. Medida na rebobinadora, a cor torna-se uma decisão de triagem. Medida na máquina, é uma correção, feita antes de o desvio se tornar uma bobina rejeitada.
Dois sistemas, duas séries de perguntas
Se está a avaliar um sistema de inspeção, pergunte qual o defeito mais pequeno detetado à sua velocidade máxima, como é criada e aprovada a imagem de referência e como o mapa da bobina chega à sua rebobinadora.
Se está a avaliar um sistema de medição de cor, pergunte se é espectral ou RGB, que fórmula de ΔE utiliza, qual a sua repetibilidade à velocidade de produção e que registo obtém no fim de um trabalho. As nossas dez perguntas aos fornecedores de sistemas de cor e de inspeção tratam cada um destes pontos, com o que deve ser uma boa resposta.
Os dois, cada um no seu lugar
Uma gráfica precisa da inspeção para os defeitos e da medição espectral para a conformidade da cor. Onde colocar a inspeção é uma escolha estratégica, como mostra a opção da Consolidated Label pela inspeção a jusante. Onde colocar a medição de cor não é: ela deve ficar onde a cor é feita, na máquina.
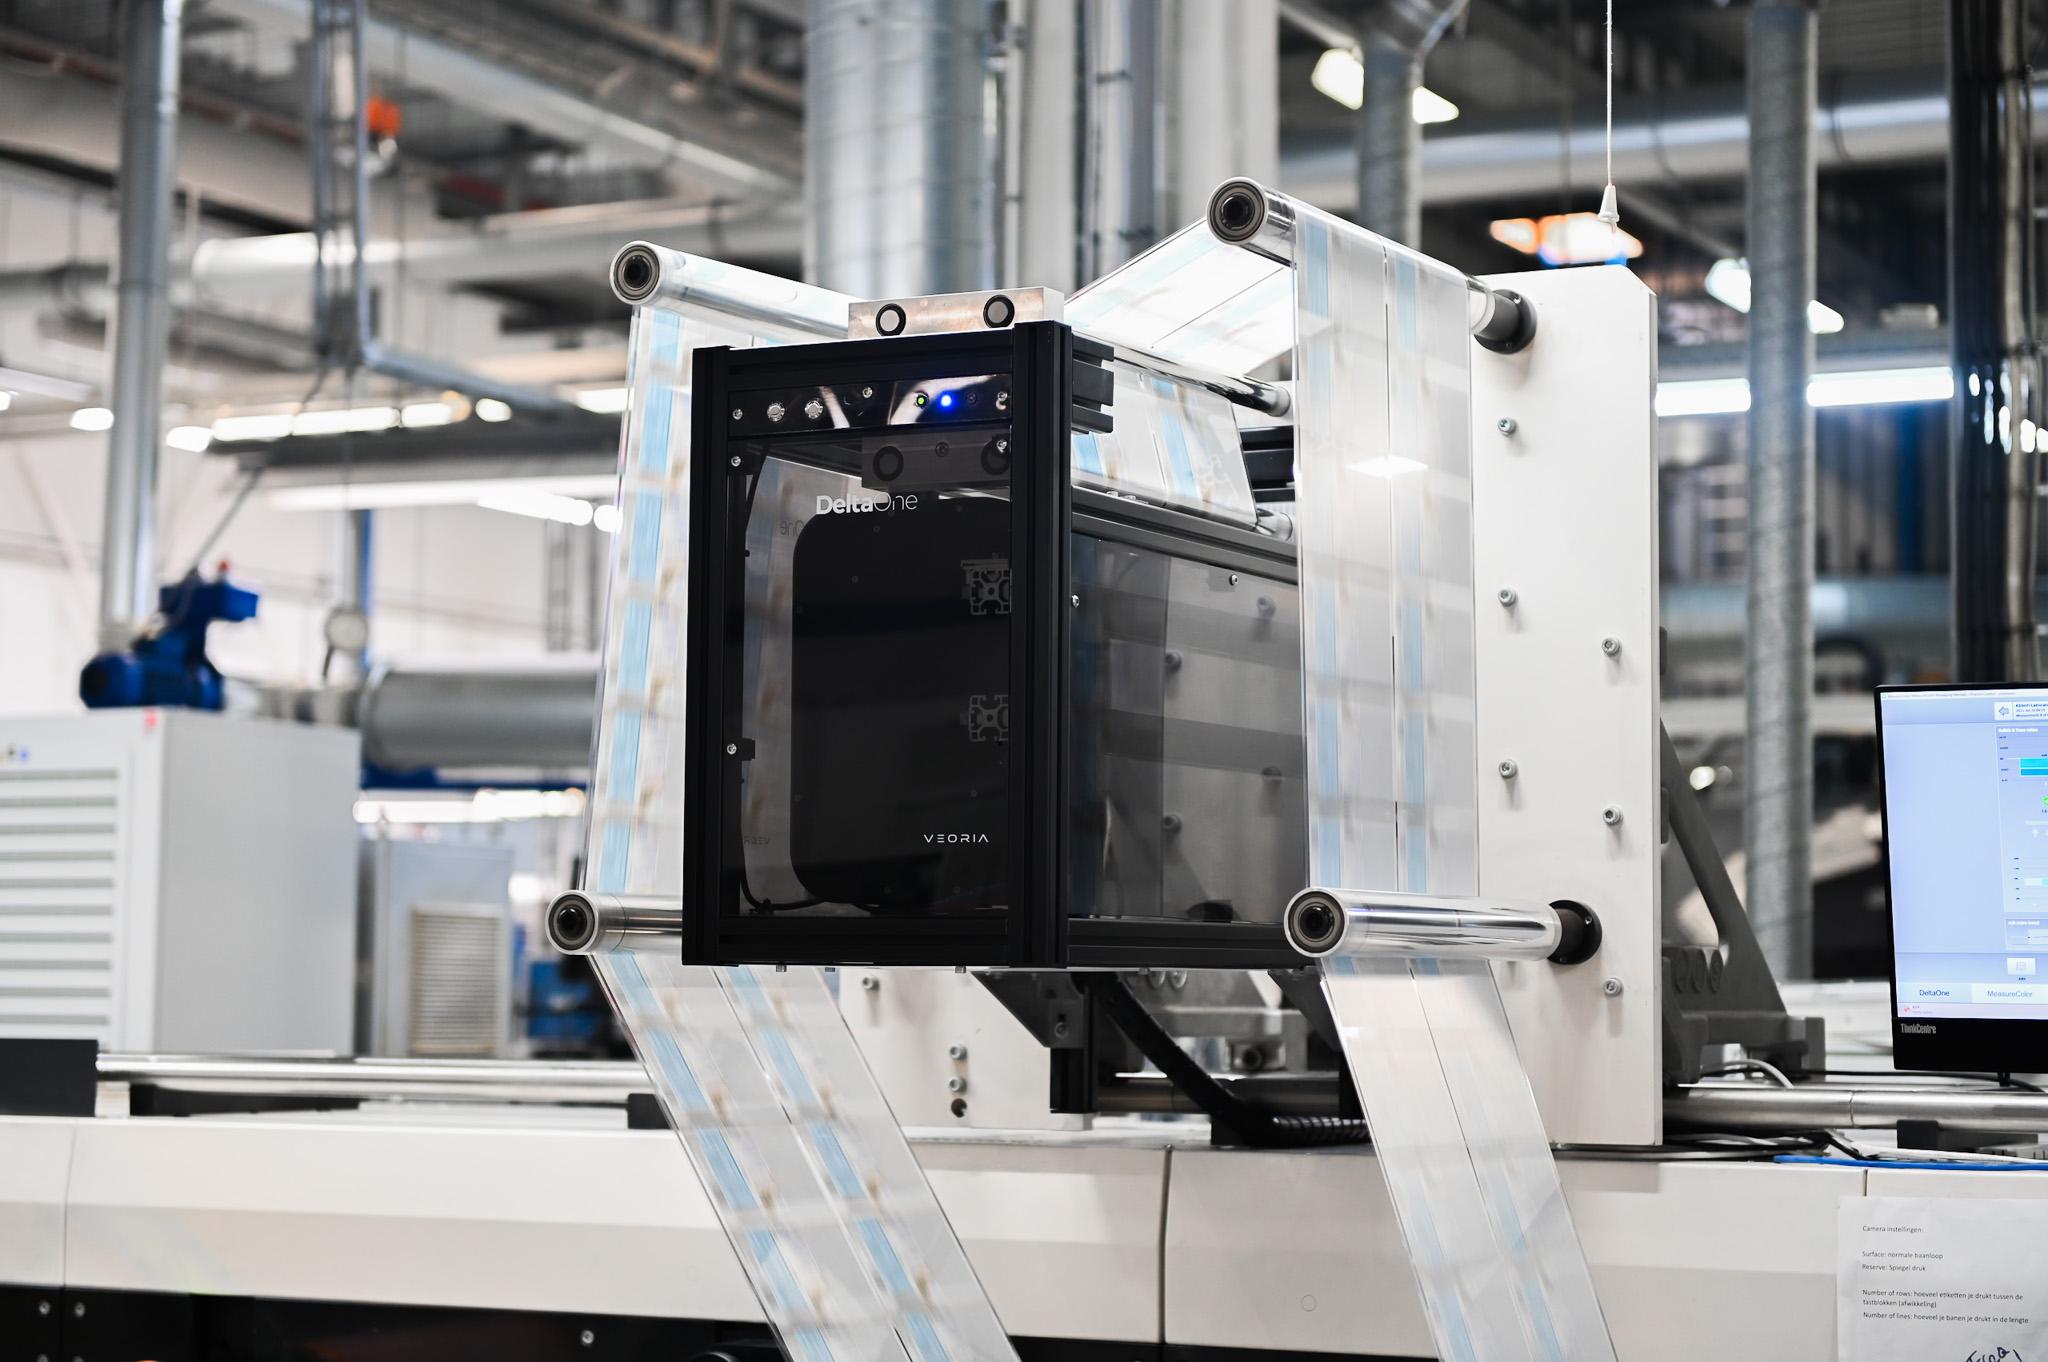
O DeltaOne foi concebido para esse lugar: um scanner espectral compacto, instalado na máquina, que lê barras de controlo com campos de apenas 2 × 2 mm, em 36 bandas espectrais, a velocidades até 500 m/min. Não procura pintas. Diz ao impressor, com um número que a marca aceita, se a cor está certa e em que sentido a corrigir enquanto a banda ainda avança. Peça uma demonstração para o ver numa máquina em produção.