A settembre Consolidated Label ha raccontato di aver installato sei sistemi di ispezione Baldwin Guardian PQV sulle sue taglierine-ribobinatrici dall'inizio del 2024, e un settimo su una macchina Nilpeter da 22 pollici. La prima fase ha riguardato lavori farmaceutici e nutraceutici, in cui un difetto di stampa non è un problema estetico ma di conformità.
È uno schema ricorrente negli etichettifici su entrambe le sponde dell'Atlantico: l'ispezione al 100% è diventata una dotazione standard, e a ragione. Solleva anche una domanda che sentiamo spesso: se ogni etichetta è già controllata da una telecamera, cosa resta da fare a un sistema di misura del colore?
Molto, perché i due sistemi rispondono a domande diverse.
Cosa fa l'ispezione al 100%
Un sistema di ispezione fotografa ogni etichetta, o ogni ripetizione del nastro, e la confronta con un riferimento approvato: il PDF del cliente o un'immagine di riferimento acquisita dal foglio approvato (OK di stampa). Tutto ciò che si discosta oltre una soglia impostata viene segnalato: stampa mancante, puntini, strisce, giunte, fuori registro, testo errato, un codice a barre che non raggiunge il grado richiesto.
Il suo punto di forza è la copertura. Ogni etichetta viene esaminata, alla velocità di produzione, e il risultato indica con precisione *dove*: una mappa della bobina che dice alla taglierina-ribobinatrice esattamente quali etichette eliminare. Per un'etichetta farmaceutica, dove un solo carattere sbagliato può significare un richiamo, nient'altro svolge questo compito.
Cosa fa la misura spettrale in linea
Un sistema spettrale fa qualcosa di più circoscritto e più profondo. Legge bersagli definiti, le patch della barra di controllo, su tutto lo spettro visibile, converte ogni lettura in L*a*b* con un illuminante e un osservatore definiti e indica la differenza rispetto al target del brand owner come ΔE. Accanto: densità del pieno, ingrossamento del punto, andamento di ogni inchiostro durante la tiratura.
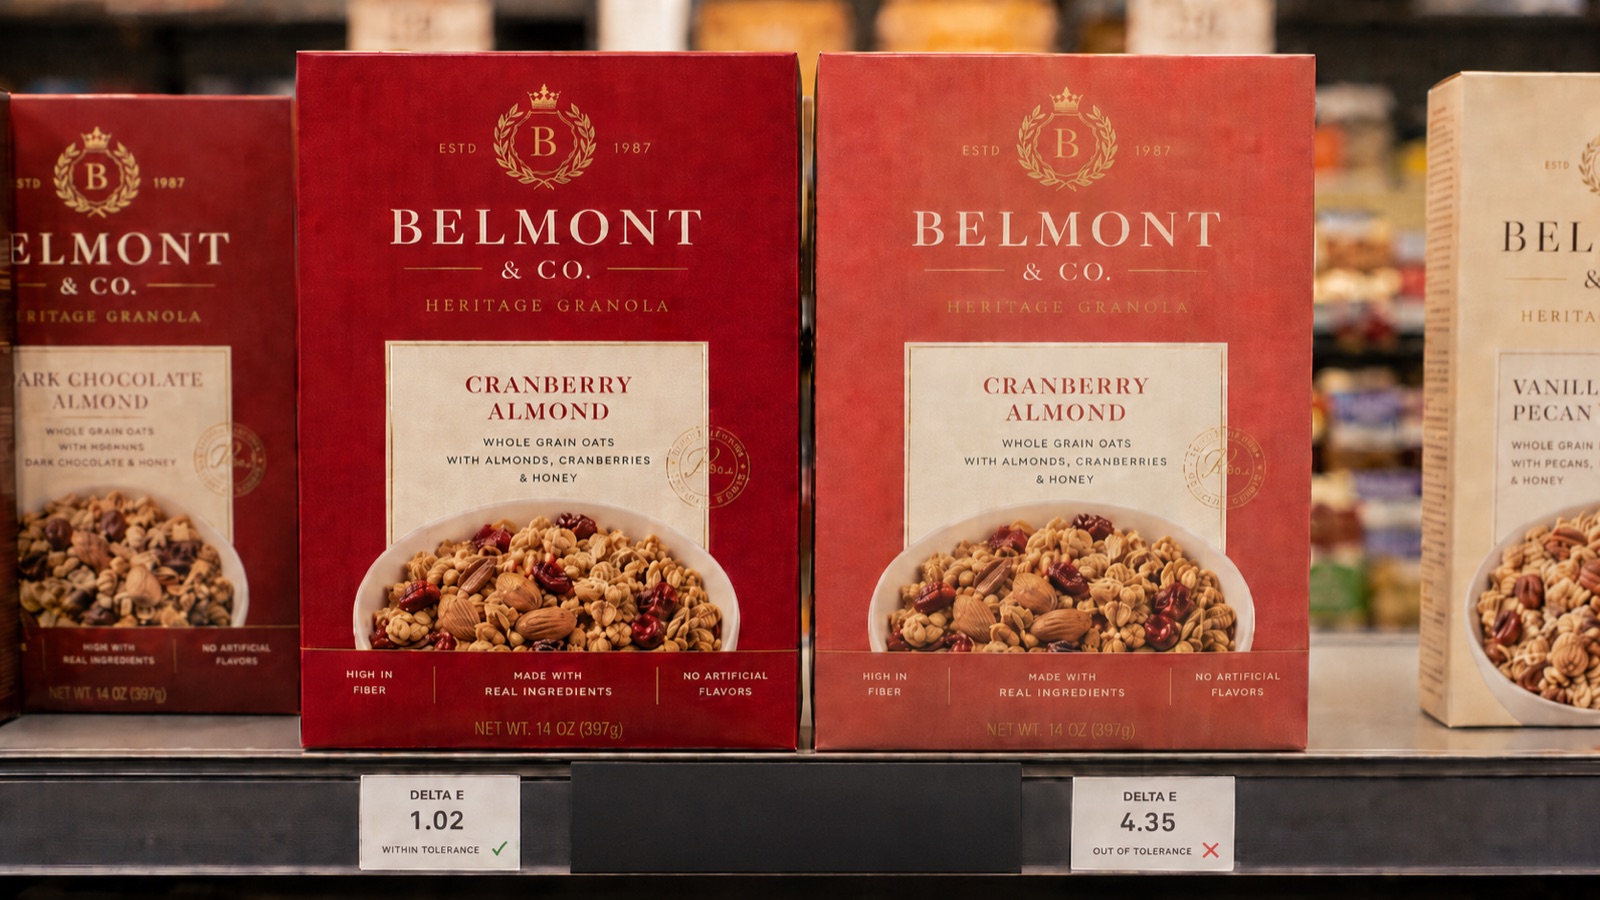
Il suo punto di forza è che il numero ha un significato anche fuori dallo stabilimento. Un ΔE00 di 1,2 rispetto a un target Lab è un valore che si può confrontare con la specifica di un brand owner, che un auditor può leggere e che uno strumento diverso in un altro stabilimento può riprodurre. È la prova che sta dietro alle parole «in tolleranza».
Perché una telecamera non è uno strumento di misura del colore
Una telecamera di ispezione vede su tre canali (rosso, verde e blu), determinati dal proprio sensore e dalla propria illuminazione. Basta per notare che un'etichetta appare diversa dal riferimento. Non basta per dire di quanto, nei termini usati da una specifica colore, perché i canali della telecamera non sono legati all'osservatore standard CIE. Due inchiostri con spettri diversi possono dare lo stesso segnale alla telecamera e apparire diversi in cabina luci, o viceversa. Abbiamo spiegato la fisica più in dettaglio in spettrofotometro in linea o telecamera RGB.
C'è anche un limite più sottile. L'ispezione verifica la tiratura rispetto al suo riferimento, e il riferimento è di solito il foglio approvato all'avviamento. Se quel foglio era già fuori target di mezzo ΔE, il sistema di ispezione manterrà fedelmente tutta la tiratura sul colore sbagliato.
L'ispezione Le dice che la tiratura è conforme all'OK di stampa. La misura spettrale Le dice che l'OK di stampa è conforme allo standard.
Alcune piattaforme di ispezione aggiungono un modulo spettrale che legge alcune patch accanto alla telecamera. È una combinazione utile. Quando un fornitore indica un ΔE, la domanda da porre è semplicemente quale sensore l'ha prodotto.
Il posto giusto di ciascuno sulla linea
Consolidated Label ha collocato l'ispezione a valle, sulle taglierine-ribobinatrici: così la produttività della flexo non è stata toccata e ogni etichetta è stata comunque controllata prima della spedizione. Funziona perché la maggior parte dei difetti di stampa sono eventi isolati: un puntino rovina poche etichette, la mappa della bobina le trova, la ribobinatrice le elimina.
La deriva del colore non si comporta così. Quando un inchiostro comincia a spostarsi (viscosità, usura dell'anilox, pressione di stampa, temperatura), ogni etichetta stampata da quel momento si sposta con lui. Non c'è nulla da eliminare: la bobina è in tolleranza oppure no. E l'unico punto in cui la deriva si può correggere è il gruppo inchiostratore, mentre il nastro scorre.
Per questo la misura del colore deve stare sulla macchina da stampa. Misurato in ribobinatura, il colore diventa una decisione di scarto. Misurato in macchina, è una correzione, fatta prima che la deriva diventi una bobina respinta.
Due sistemi, due serie di domande
Se sta valutando un sistema di ispezione, chieda qual è il difetto più piccolo rilevato alla Sua velocità massima, come viene creata e approvata l'immagine di riferimento e come la mappa della bobina arriva alla Sua ribobinatrice.
Se sta valutando un sistema di misura del colore, chieda se è spettrale o RGB, quale formula ΔE utilizza, qual è la sua ripetibilità alla velocità di produzione e quale documentazione ottiene a fine lavoro. Le nostre dieci domande per i fornitori di sistemi di misura e di ispezione le affrontano una per una, con le caratteristiche di una buona risposta.
Entrambi, ciascuno al suo posto
Un converter ha bisogno dell'ispezione per i difetti e della misura spettrale per la conformità del colore. Dove collocare l'ispezione è una scelta strategica, come mostra l'approccio a valle di Consolidated Label. Dove collocare la misura del colore non lo è: va dove il colore si fa.
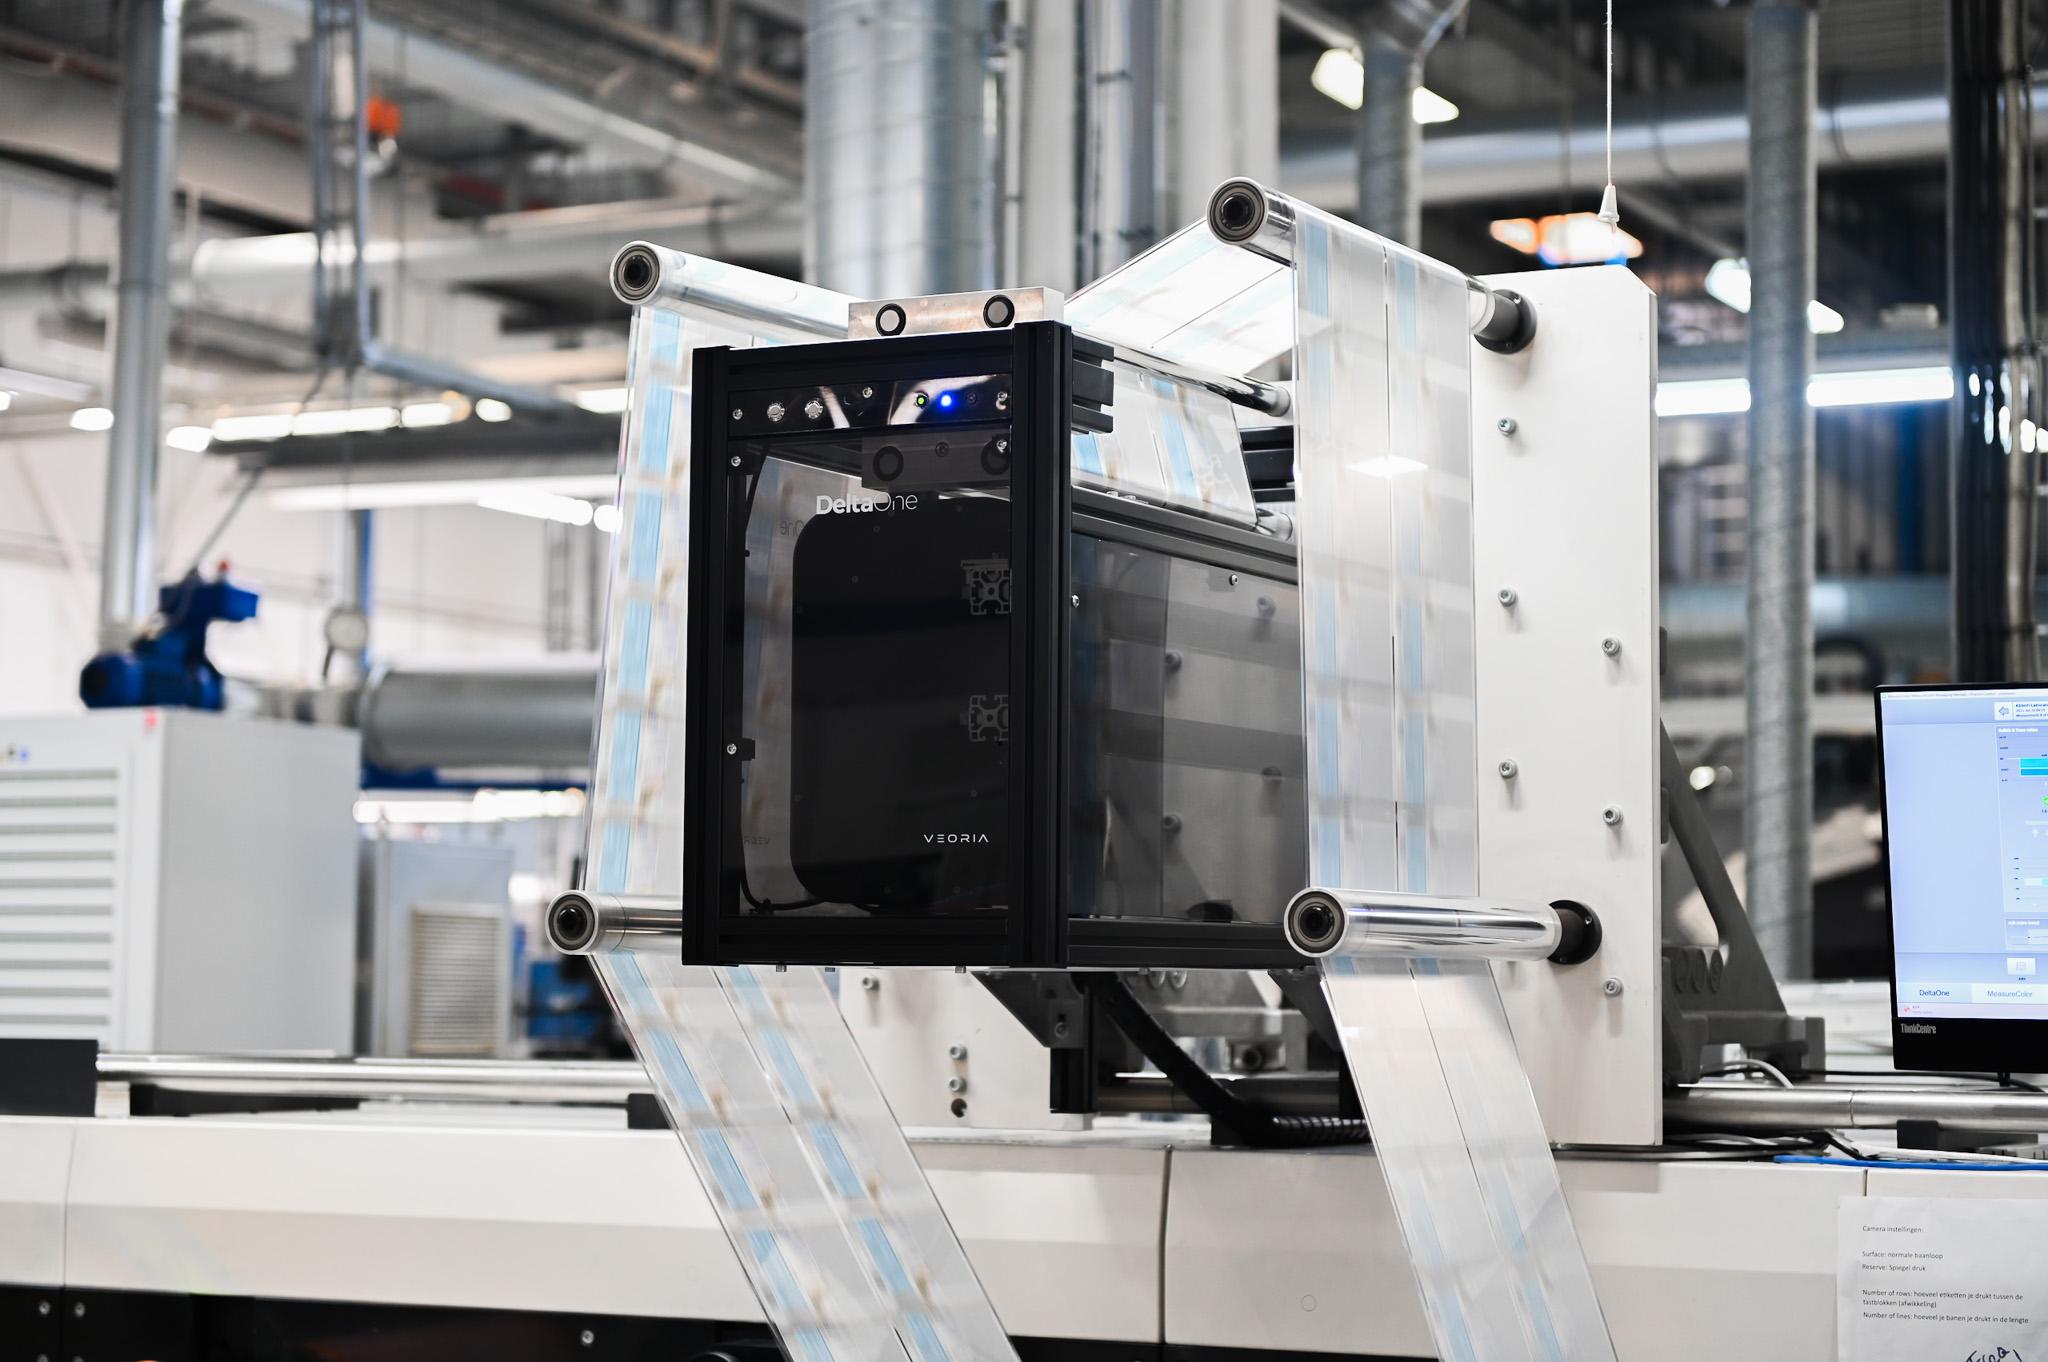
DeltaOne è progettato per questa posizione: uno scanner spettrale in linea compatto che legge barre di controllo con patch a partire da 2 × 2 mm su 36 bande spettrali, a velocità fino a 500 m/min. Non cerca i puntini. Dice all'operatore, con un numero che il brand owner accetta, se il colore è giusto e in quale direzione correggerlo mentre il nastro è ancora in movimento. Richieda una dimostrazione per vederlo su una macchina in funzione.