En septembre, Consolidated Label a expliqué avoir équipé six de ses refendeuses-bobineuses de systèmes d'inspection Baldwin Guardian PQV depuis début 2024, un septième étant en cours d'installation sur une presse Nilpeter de 22 pouces. La première phase concernait les travaux pharmaceutiques et de compléments alimentaires, pour lesquels un défaut d'impression n'est pas un problème d'aspect mais un problème de conformité.
Le schéma est courant dans les ateliers d'étiquettes, des deux côtés de l'Atlantique : l'inspection à 100 % est devenue un équipement standard, et à juste titre. Elle soulève aussi une question qu'on nous pose souvent : si chaque étiquette est déjà contrôlée par une caméra, que reste-t-il à faire pour un système de mesure de la couleur ?
Beaucoup de choses, car les deux systèmes ne répondent pas à la même question.
Ce que fait l'inspection à 100 %
Un système d'inspection photographie chaque étiquette, ou chaque répétition sur la bande, et la compare à une référence validée : le PDF du client, ou une image de référence enregistrée à partir du bon à tirer. Tout écart au-delà d'un seuil fixé est signalé : manques d'impression, pétouilles, traînées, raccords, défauts de repérage, texte erroné, code-barres qui n'atteint pas le grade exigé.
Sa force, c'est la couverture. Chaque étiquette est examinée, à pleine vitesse de production, et le résultat indique précisément *où* se trouve le défaut : une cartographie de la bobine indique à la refendeuse-bobineuse exactement quelles étiquettes retirer. Pour une étiquette pharmaceutique, où un seul caractère erroné peut entraîner un rappel de lot, rien d'autre ne remplit ce rôle.
Ce que fait la mesure spectrale sur presse
Un système spectral fait un travail plus ciblé, mais plus approfondi. Il lit des zones définies, les plages de la barre de contrôle, sur tout le spectre visible, convertit chaque mesure en L*a*b* pour un illuminant et un observateur définis, et exprime l'écart avec la cible de la marque sous forme de ΔE. Il fournit aussi la densité des aplats, l'engraissement et l'évolution de chaque encre au fil du tirage.
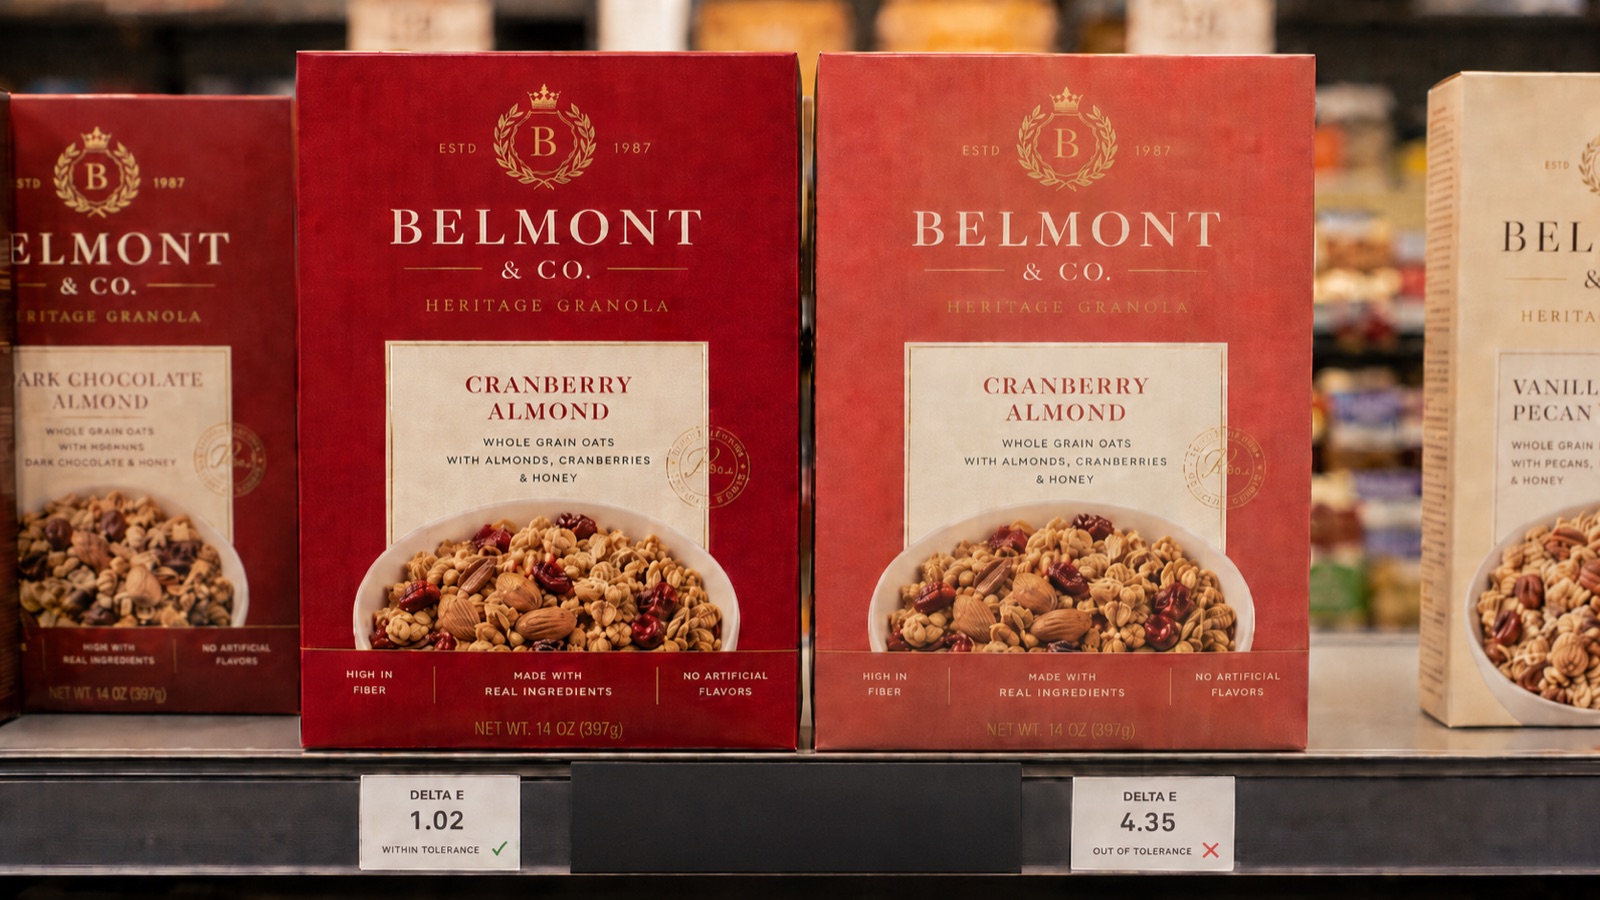
Sa force : le chiffre a un sens en dehors de l'usine. Un ΔE00 de 1,2 par rapport à une cible Lab est une valeur que l'on peut comparer au cahier des charges de la marque, qu'un auditeur peut lire et qu'un autre instrument, dans une autre usine, peut reproduire. C'est la preuve qui se trouve derrière les mots « dans la tolérance ».
Pourquoi une caméra n'est pas un instrument de mesure de la couleur
Une caméra d'inspection voit sur trois canaux, rouge, vert et bleu, qui dépendent de son propre capteur et de son propre éclairage. Cela suffit pour remarquer qu'une étiquette diffère de la référence. Cela ne suffit pas pour dire de combien, dans les termes d'un cahier des charges couleur, car les canaux de la caméra ne sont pas rattachés à l'observateur de référence CIE. Deux encres aux spectres différents peuvent donner le même signal caméra et paraître différentes en cabine de lumière, ou l'inverse. Nous avons détaillé la physique dans notre article spectrophotomètre sur presse ou caméra RVB.
Il existe aussi une limite moins visible. L'inspection compare le tirage à sa référence, et cette référence est en général le bon à tirer validé au calage. Si le bon à tirer lui-même s'écartait de la cible d'un demi ΔE, le système d'inspection maintiendra fidèlement tout le tirage sur la mauvaise couleur.
L'inspection vous dit que le tirage est conforme au bon à tirer. La mesure spectrale vous dit que le bon à tirer est conforme au standard.
Certaines plateformes d'inspection ajoutent un module spectral qui lit quelques plages en plus de la caméra. C'est une combinaison utile. Quand un fournisseur annonce un ΔE, demandez simplement quel capteur l'a mesuré.
La bonne place de chacun sur la ligne
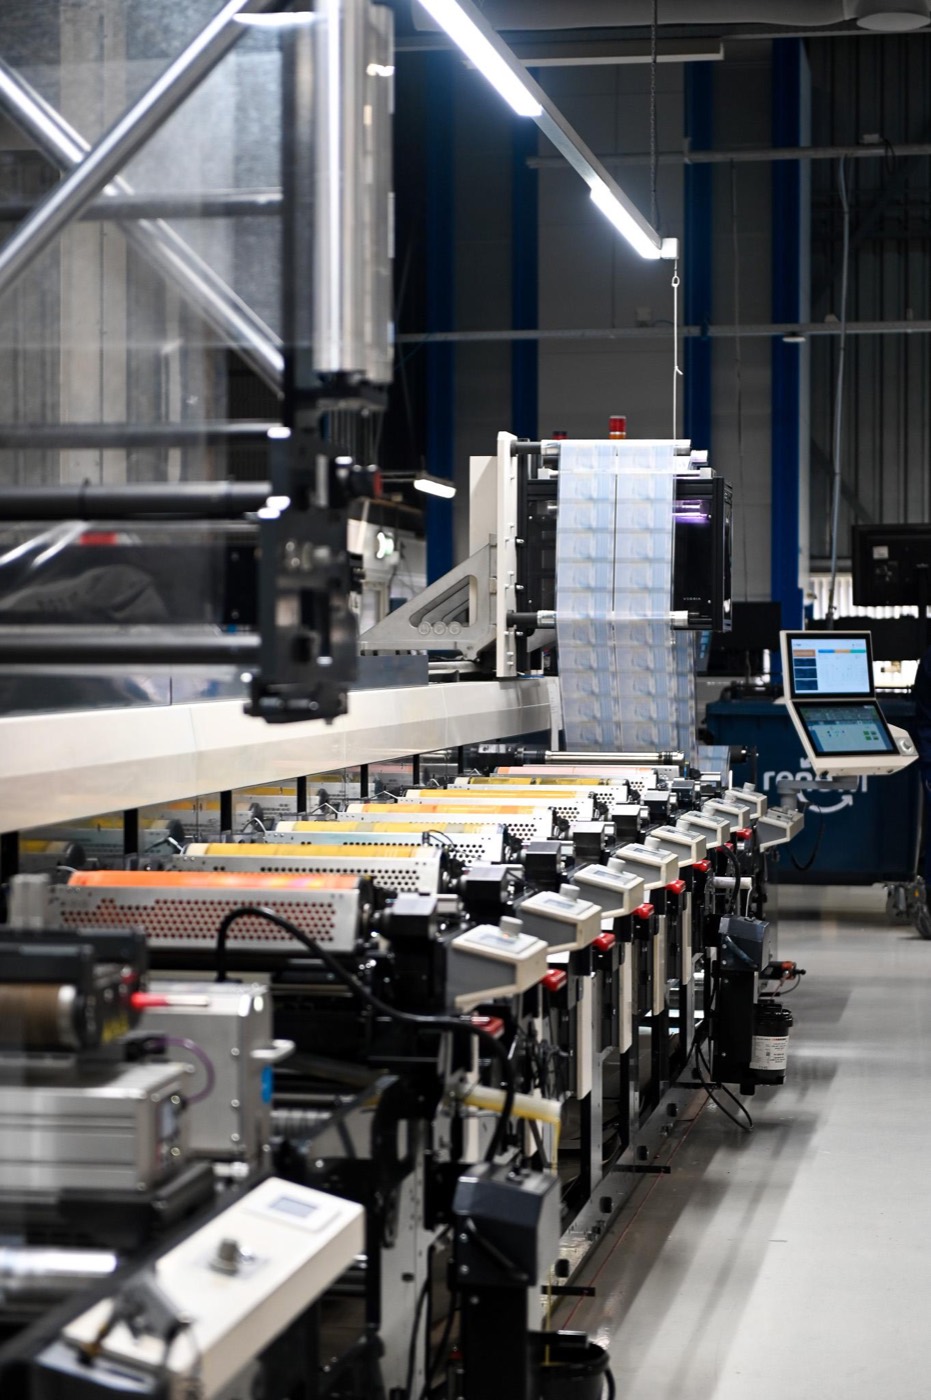
Consolidated Label a placé son inspection en aval, sur les refendeuses-bobineuses : la cadence des presses flexo n'est pas touchée, et chaque étiquette est tout de même contrôlée avant expédition. Cela fonctionne parce que la plupart des défauts d'impression sont ponctuels : une pétouille gâche quelques étiquettes, la cartographie de la bobine les repère, la bobineuse les retire.
La dérive de la couleur ne se comporte pas ainsi. Quand une encre commence à bouger (viscosité, usure de l'anilox, pression, température), toutes les étiquettes imprimées à partir de ce moment bougent avec elle. Il n'y a rien à découper : la bobine est dans la tolérance ou elle ne l'est pas. Et le seul endroit où l'on peut corriger la dérive, c'est le groupe encreur, pendant que la bande défile.
C'est pourquoi la mesure de la couleur doit se faire sur la presse. Mesurée à la bobineuse, la couleur sert à trier. Mesurée sur presse, elle permet de corriger, avant que la dérive ne se transforme en bobine refusée.
Deux systèmes, deux séries de questions
Si vous évaluez un système d'inspection, demandez quel est le plus petit défaut détecté à votre vitesse maximale, comment l'image de référence est créée et validée, et comment la cartographie de la bobine parvient à votre bobineuse.
Si vous évaluez un système de mesure de la couleur, demandez s'il est spectral ou RVB, quelle formule de ΔE il utilise, quelle est sa répétabilité à pleine vitesse de production et quel relevé vous obtenez à la fin d'un travail. Nos dix questions à poser aux fournisseurs de mesure couleur et d'inspection reprennent chacun de ces points, avec ce à quoi ressemble une bonne réponse.
Les deux, chacun à sa place
Un imprimeur a besoin de l'inspection pour les défauts et de la mesure spectrale pour la conformité de la couleur. Où placer l'inspection est un choix stratégique, comme le montre l'approche en aval de Consolidated Label. Où placer la mesure de la couleur ne l'est pas : elle doit se faire là où la couleur se fabrique, sur la presse.
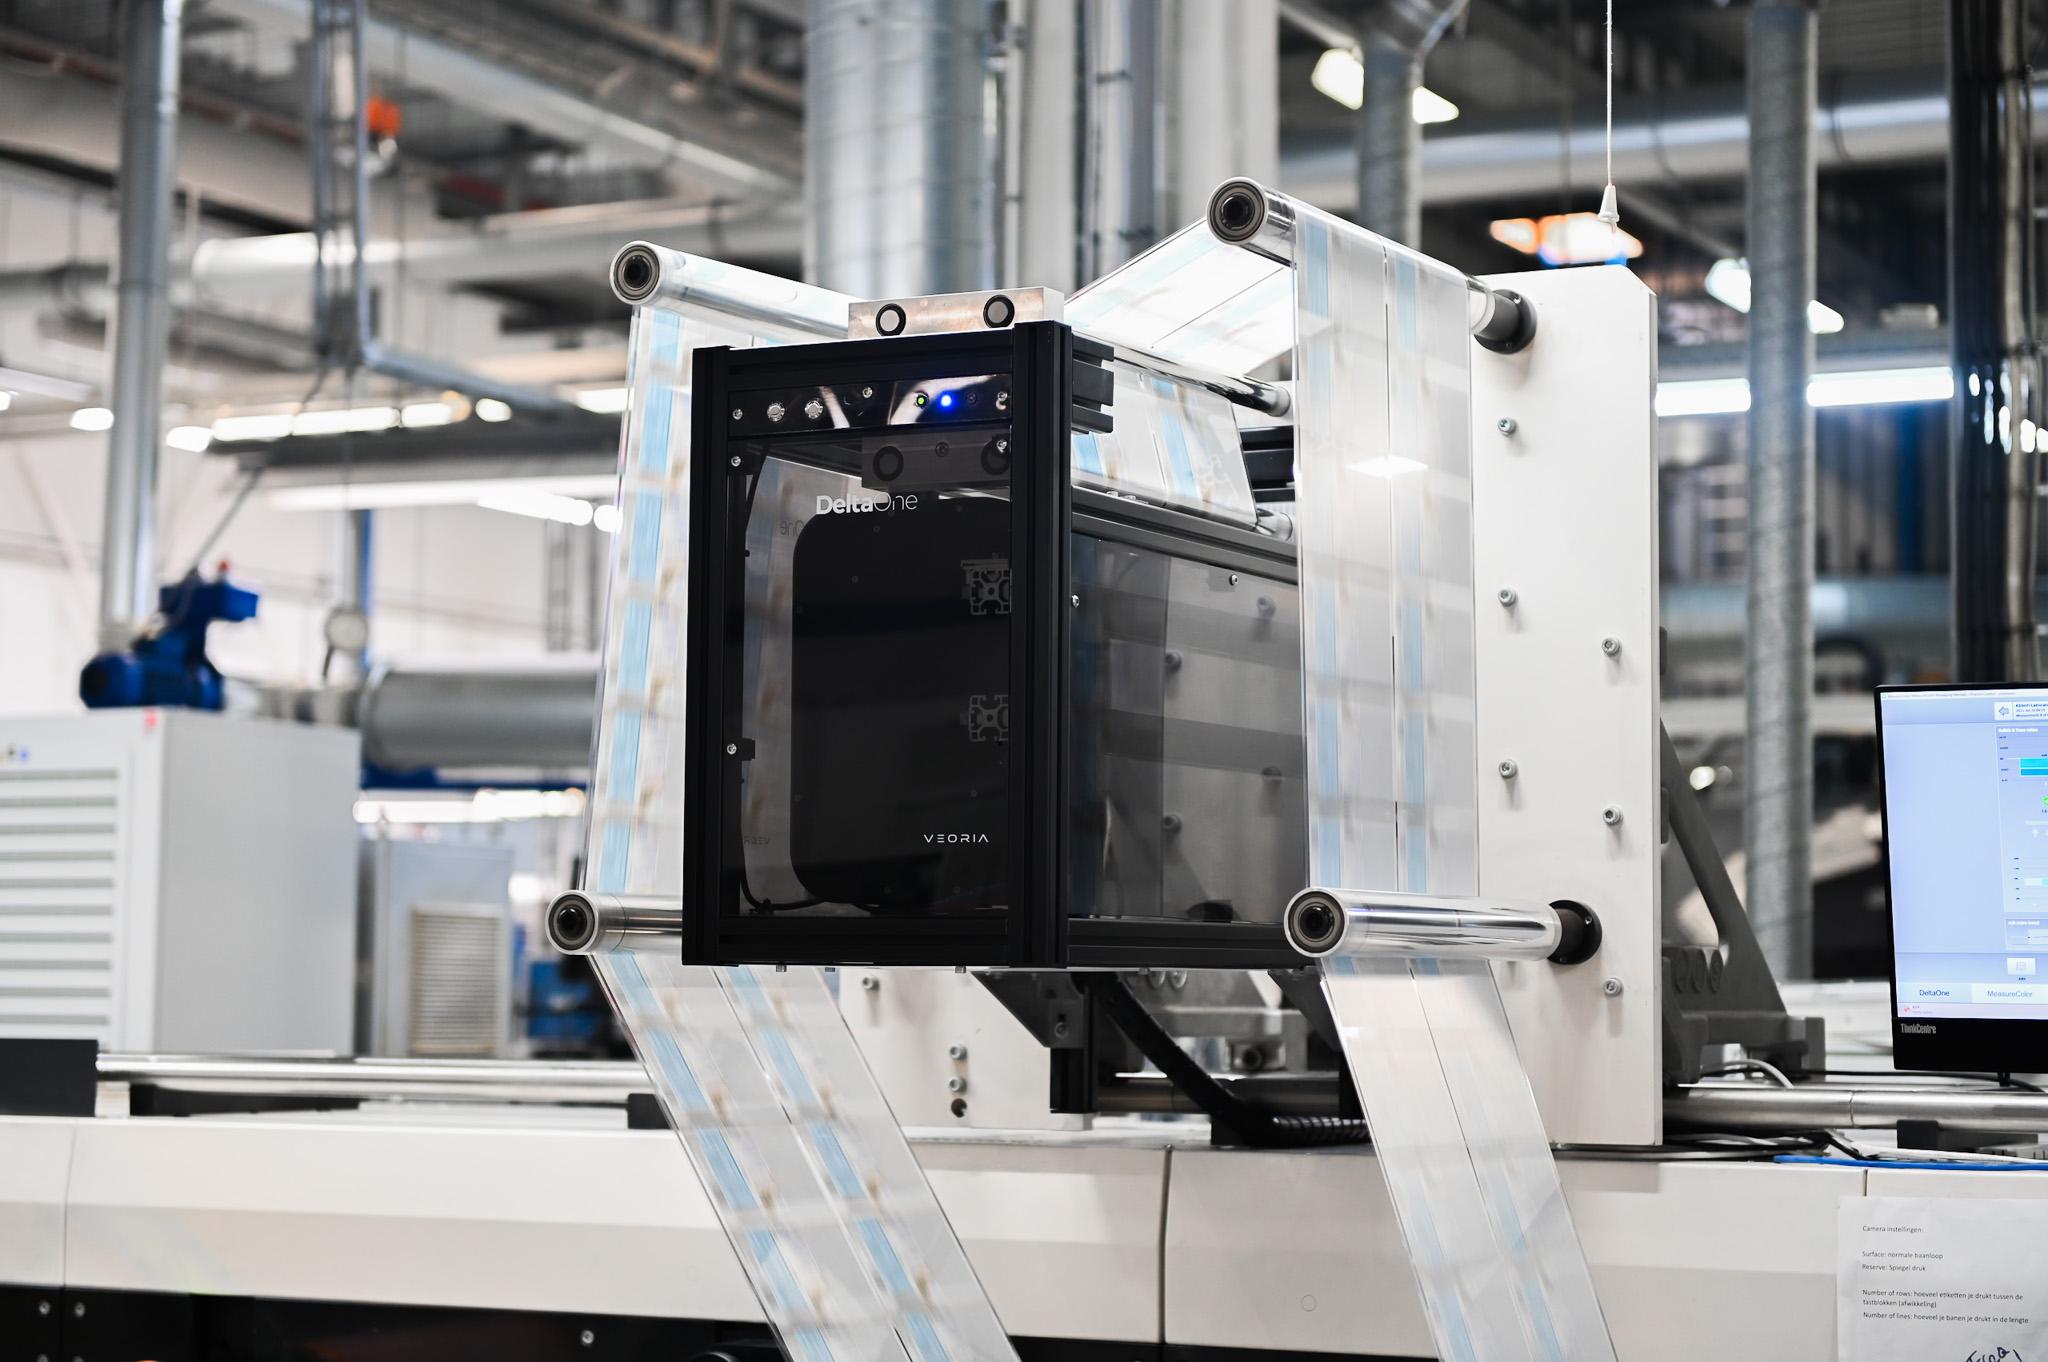
DeltaOne est conçu pour cette place : un scanner spectral sur presse compact, qui lit des barres de contrôle aux plages de 2 × 2 mm seulement, sur 36 bandes spectrales, jusqu'à 500 m/min. Il ne cherche pas les pétouilles. Il indique au conducteur, avec un chiffre que la marque accepte, si la couleur est juste, et dans quel sens la corriger pendant que la bande défile encore. Demandez une démonstration pour le voir sur une presse en production.