We wrześniu Consolidated Label opisało, jak od początku 2024 roku zainstalowało na krajarko-przewijarkach sześć systemów inspekcji Baldwin Guardian PQV, a siódmy trafia na 22-calową maszynę Nilpeter. Pierwszy etap objął zlecenia farmaceutyczne i suplementów diety, czyli prace, w których wada druku nie jest problemem estetycznym, lecz kwestią zgodności z przepisami.
To znany schemat w drukarniach etykiet po obu stronach Atlantyku: inspekcja 100% stała się standardowym wyposażeniem, i słusznie. Rodzi też pytanie, które często słyszymy. Jeśli każdą etykietę sprawdza już kamera, co zostaje dla systemu pomiaru koloru?
Całkiem sporo, bo oba systemy odpowiadają na różne pytania.
Co robi inspekcja 100%
System inspekcji fotografuje każdą etykietę lub każdy raport na wstędze i porównuje go z zatwierdzonym wzorcem: plikiem PDF klienta albo obrazem wzorcowym (golden image) zarejestrowanym z arkusza akceptacyjnego. Wszystko, co różni się ponad ustalony próg, jest oznaczane: brak nadruku, „kozy”, smugi, sklejki, błędy pasowania, błędny tekst, nieczytelny kod kreskowy.
Jej siłą jest zasięg. Każda etykieta jest sprawdzana przy prędkości produkcyjnej, a wynik precyzyjnie wskazuje, *gdzie*: mapa roli mówi krajarko-przewijarce, które dokładnie etykiety usunąć. W przypadku etykiety farmaceutycznej, gdzie jeden błędny znak może oznaczać wycofanie produktu, nic innego nie wykona tej pracy.
Co robi spektralny pomiar na maszynie
System spektralny robi coś węższego, ale głębszego. Odczytuje określone cele (pola paska kontrolnego) w całym widmie widzialnym, przelicza każdy odczyt na L*a*b* przy określonym iluminancie i obserwatorze i podaje różnicę względem wartości docelowej właściciela marki jako ΔE. Do tego gęstość optyczną apli, przyrost punktu i trend każdej farby w trakcie nakładu.
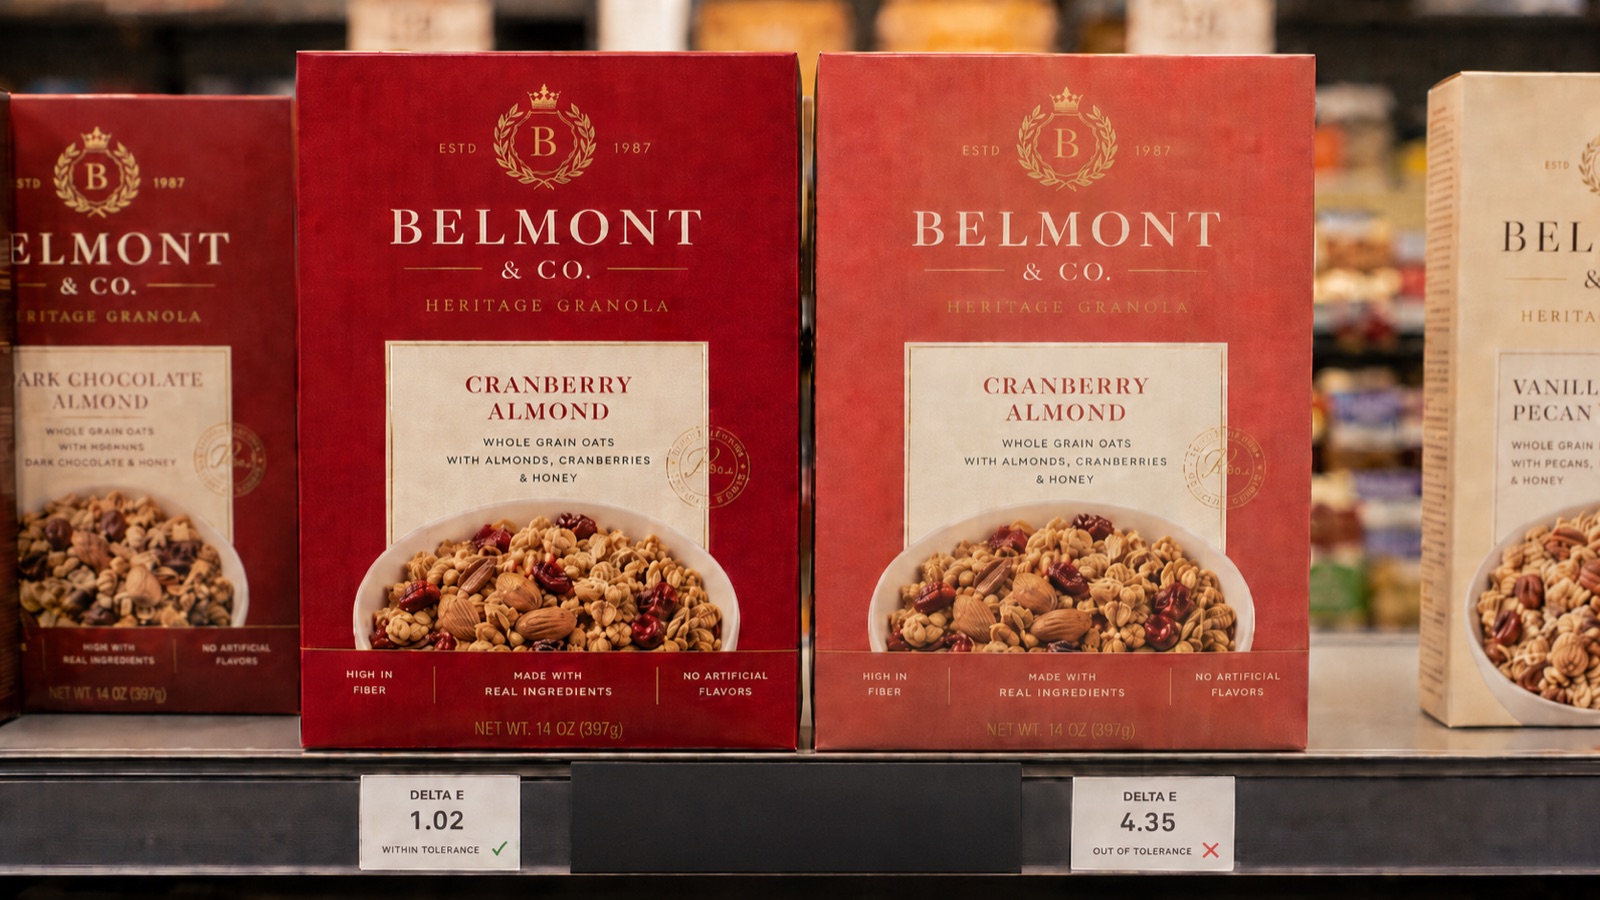
Jego siłą jest to, że liczba ma znaczenie także poza zakładem. ΔE00 równe 1,2 względem wartości docelowej Lab to wartość, z którą można porównać specyfikację właściciela marki, którą może odczytać audytor i którą może odtworzyć inny przyrząd w innym zakładzie. To dowód stojący za słowami „w tolerancji”.
Dlaczego kamera nie jest przyrządem do pomiaru koloru
Kamera inspekcyjna widzi w trzech kanałach (czerwonym, zielonym i niebieskim), ukształtowanych przez jej własny czujnik i własne oświetlenie. To wystarcza, by zauważyć, że etykieta wygląda inaczej niż wzorzec. Nie wystarcza, by powiedzieć, o ile, w kategoriach używanych w specyfikacji koloru, bo kanały kamery nie są powiązane z obserwatorem standardowym CIE. Dwie farby o różnych widmach mogą dawać ten sam sygnał kamery i wyglądać inaczej w kabinie świetlnej, albo odwrotnie. Fizykę tego zjawiska opisaliśmy szerzej w artykule spektrofotometr na maszynie czy kamera RGB.
Jest też subtelniejsze ograniczenie. Inspekcja porównuje nakład ze wzorcem, a wzorcem jest zwykle arkusz akceptacyjny zatwierdzony przy narządzie. Jeśli sam arkusz akceptacyjny odbiegał od wartości docelowej o pół ΔE, system inspekcji wiernie utrzyma cały nakład w złym kolorze.
Inspekcja mówi, że nakład jest zgodny z arkuszem akceptacyjnym. Pomiar spektralny mówi, że arkusz akceptacyjny jest zgodny ze standardem.
Niektóre platformy inspekcyjne mają moduł spektralny, który obok kamery odczytuje kilka pól. To przydatne połączenie. Gdy dostawca podaje ΔE, wystarczy zapytać, który czujnik je zmierzył.
Gdzie jest miejsce każdego z nich na linii
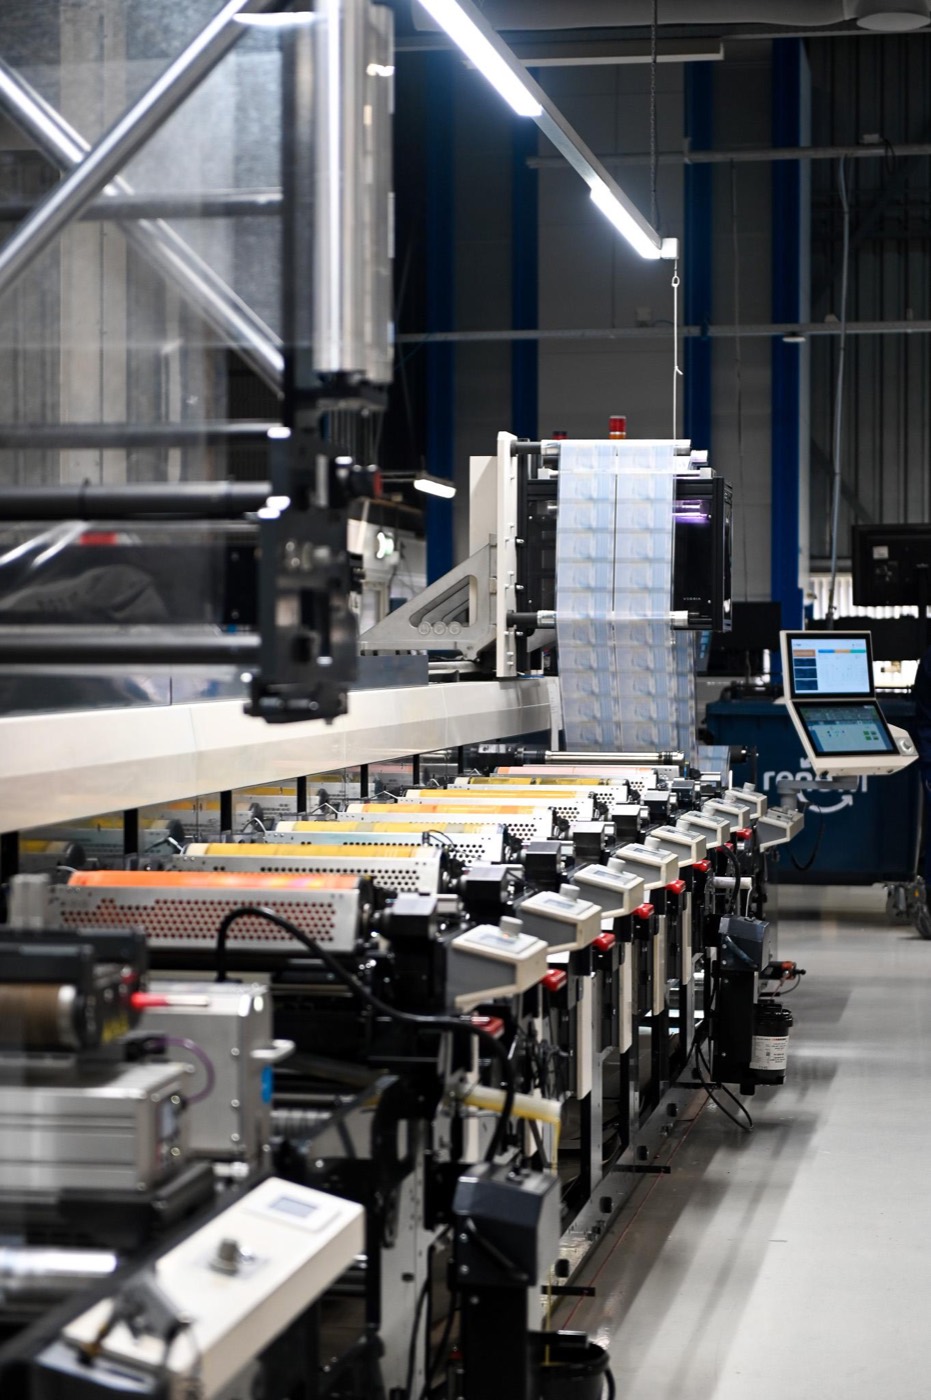
Consolidated Label umieściło inspekcję na dalszym etapie, na krajarko-przewijarkach. Wydajność maszyn flekso pozostała bez zmian, a każda etykieta była sprawdzana przed wysyłką. To działa, bo większość wad druku to zdarzenia punktowe: „koza” psuje kilka etykiet, mapa roli je wskazuje, przewijarka je usuwa.
Dryf koloru zachowuje się inaczej. Gdy farba zaczyna się zmieniać (lepkość, zużycie aniloksu, docisk, temperatura), każda etykieta wydrukowana od tej chwili zmienia się razem z nią. Nie ma czego wyciąć: rola albo jest w tolerancji, albo nie. A jedyne miejsce, w którym dryf można skorygować, to zespół farbowy, gdy wstęga biegnie.
Dlatego pomiar koloru musi być na maszynie. Mierzony na przewijarce kolor staje się decyzją o sortowaniu. Mierzony na maszynie jest korektą, wykonaną, zanim dryf zamieni się w odrzuconą rolę.
Dwa systemy, dwa zestawy pytań
Przy ocenie systemu inspekcji warto zapytać o najmniejszą wykrywaną wadę przy maksymalnej prędkości, o to, jak powstaje i jest zatwierdzany obraz wzorcowy, oraz jak mapa roli trafia do przewijarki.
Przy ocenie systemu pomiaru koloru warto zapytać, czy pomiar jest spektralny czy RGB, w jakim wzorze system podaje ΔE, jaka jest powtarzalność przy prędkości produkcyjnej i jaki zapis otrzymuje się po zakończeniu zlecenia. Nasze dziesięć pytań do dostawców systemów pomiaru koloru i inspekcji omawia każde z nich i pokazuje, jak brzmi dobra odpowiedź.
Oba, każdy na swoim miejscu
Drukarnia potrzebuje inspekcji do wykrywania wad i pomiaru spektralnego do potwierdzania zgodności koloru. Gdzie umieścić inspekcję, to wybór strategiczny, co pokazuje rozwiązanie Consolidated Label. Gdzie umieścić pomiar koloru, nie podlega wyborowi: tam, gdzie powstaje kolor.
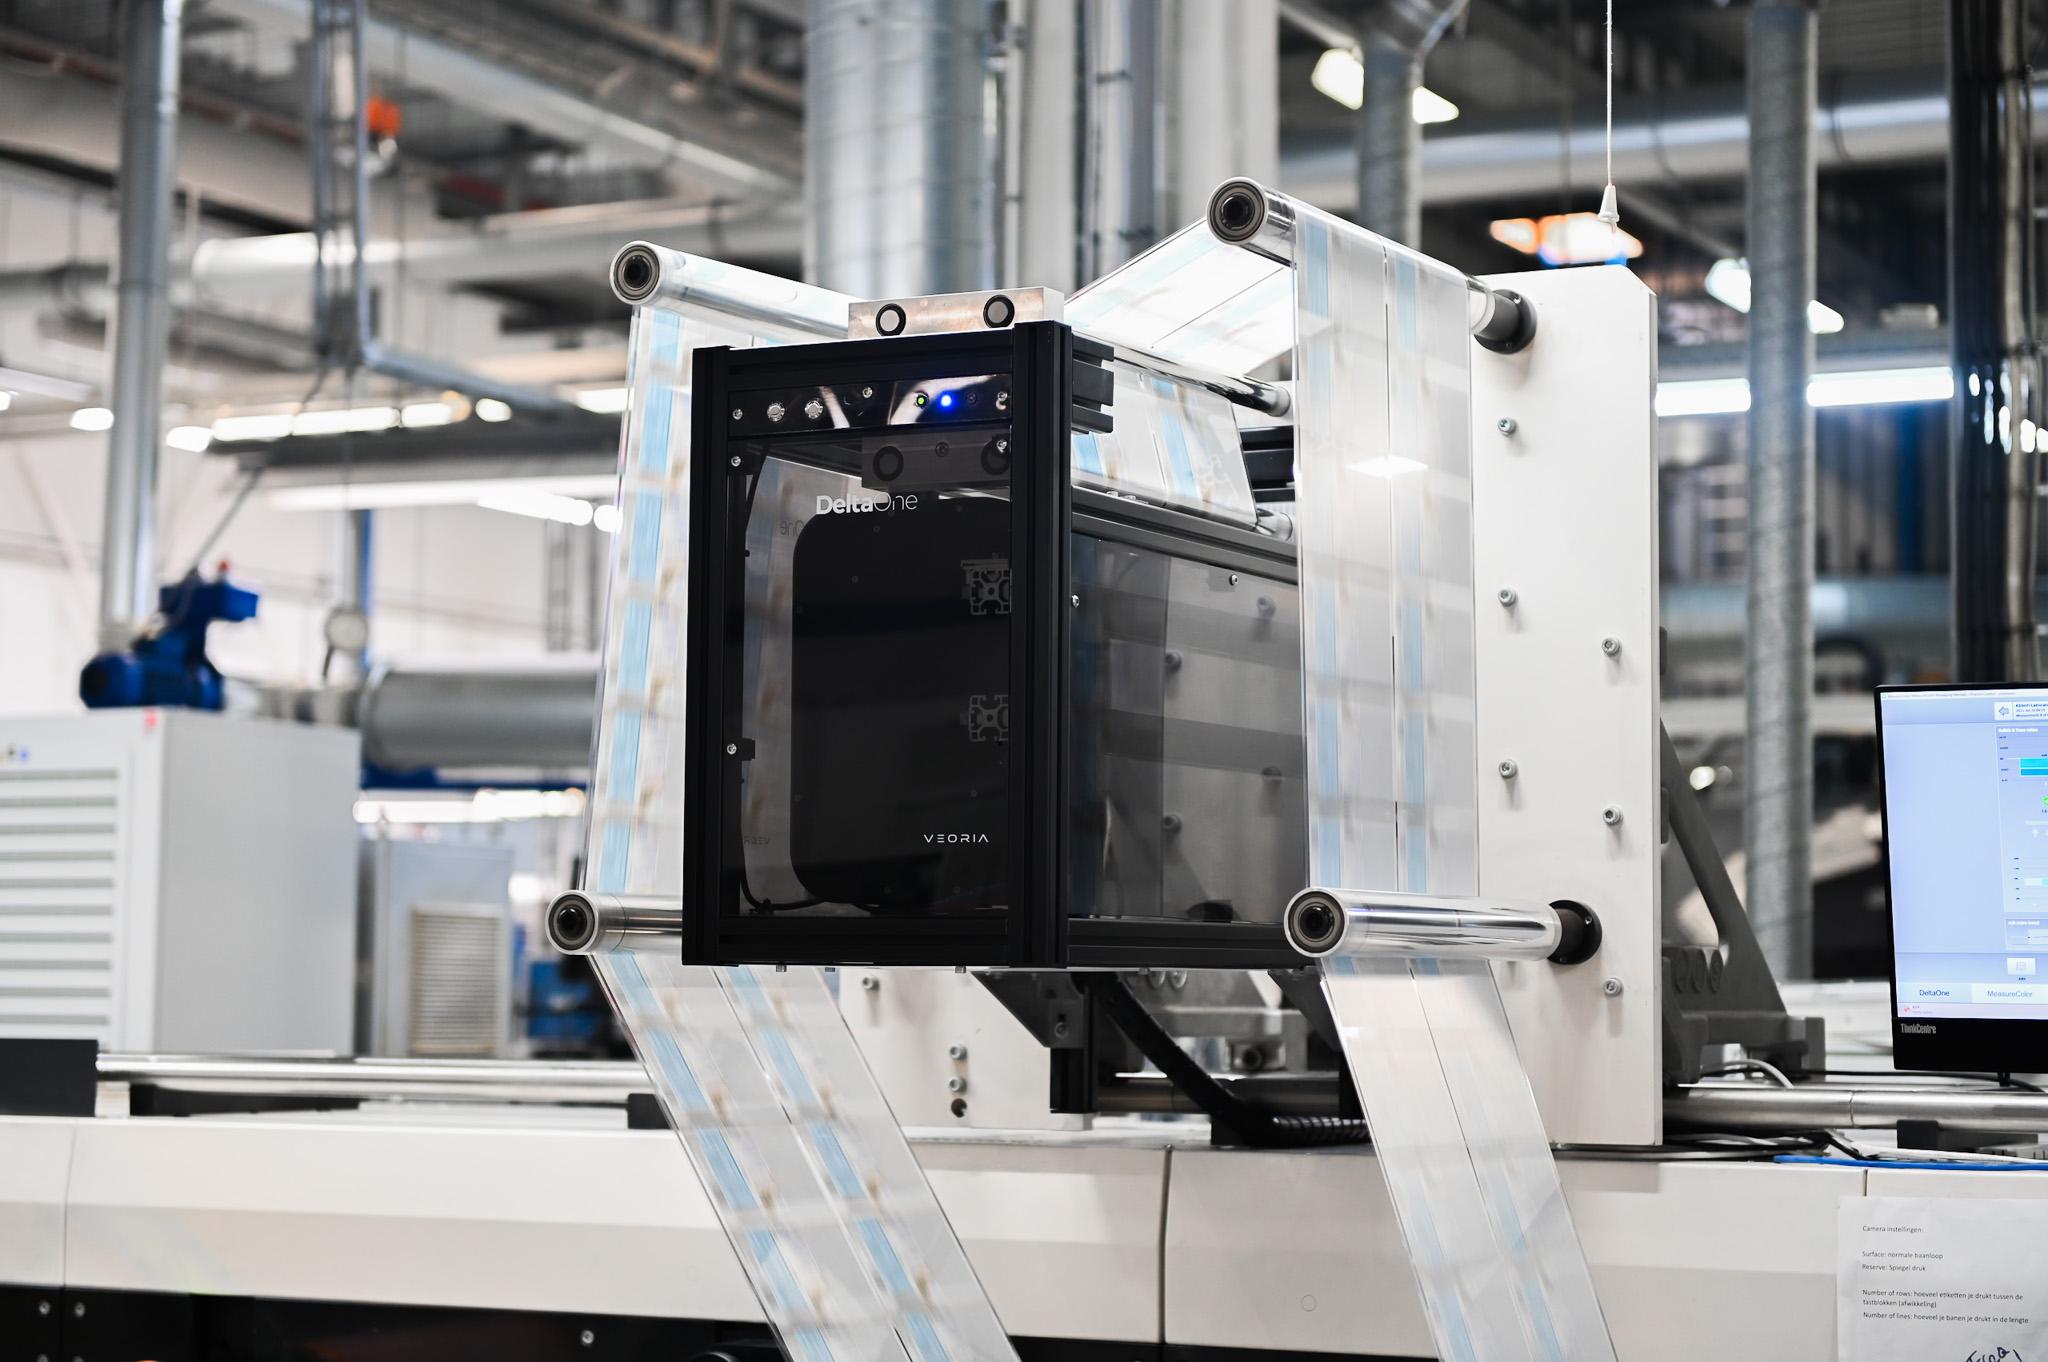
DeltaOne jest zbudowany właśnie do tego miejsca: kompaktowy skaner spektralny montowany na maszynie, który odczytuje paski kontrolne z polami już od 2 × 2 mm w 36 pasmach spektralnych, przy prędkości do 500 m/min. Nie szuka „kóz”. Mówi drukarzowi, liczbą akceptowaną przez właściciela marki, czy kolor jest właściwy i w którą stronę go skorygować, gdy wstęga wciąż biegnie. Aby zobaczyć go na pracującej maszynie, prosimy umówić demo.