Cinco tendências cruzam-se em Chicago em setembro: uma IA que precisa de dados, um desperdício que os reguladores passaram a contabilizar, tintas em mudança, equipas em renovação e marcas que pedem provas. O programa da LOUPE Americas 2026 cobre as cinco.
O controlo da cor está presente em todas elas. Cada uma destas tendências ou exige melhores dados de cor, ou leva embora as pessoas que geriam a cor a olho. Eis as cinco, e o que cada uma muda numa máquina flexográfica.
1. A IA precisa de dados, e a maioria das máquinas não os produz
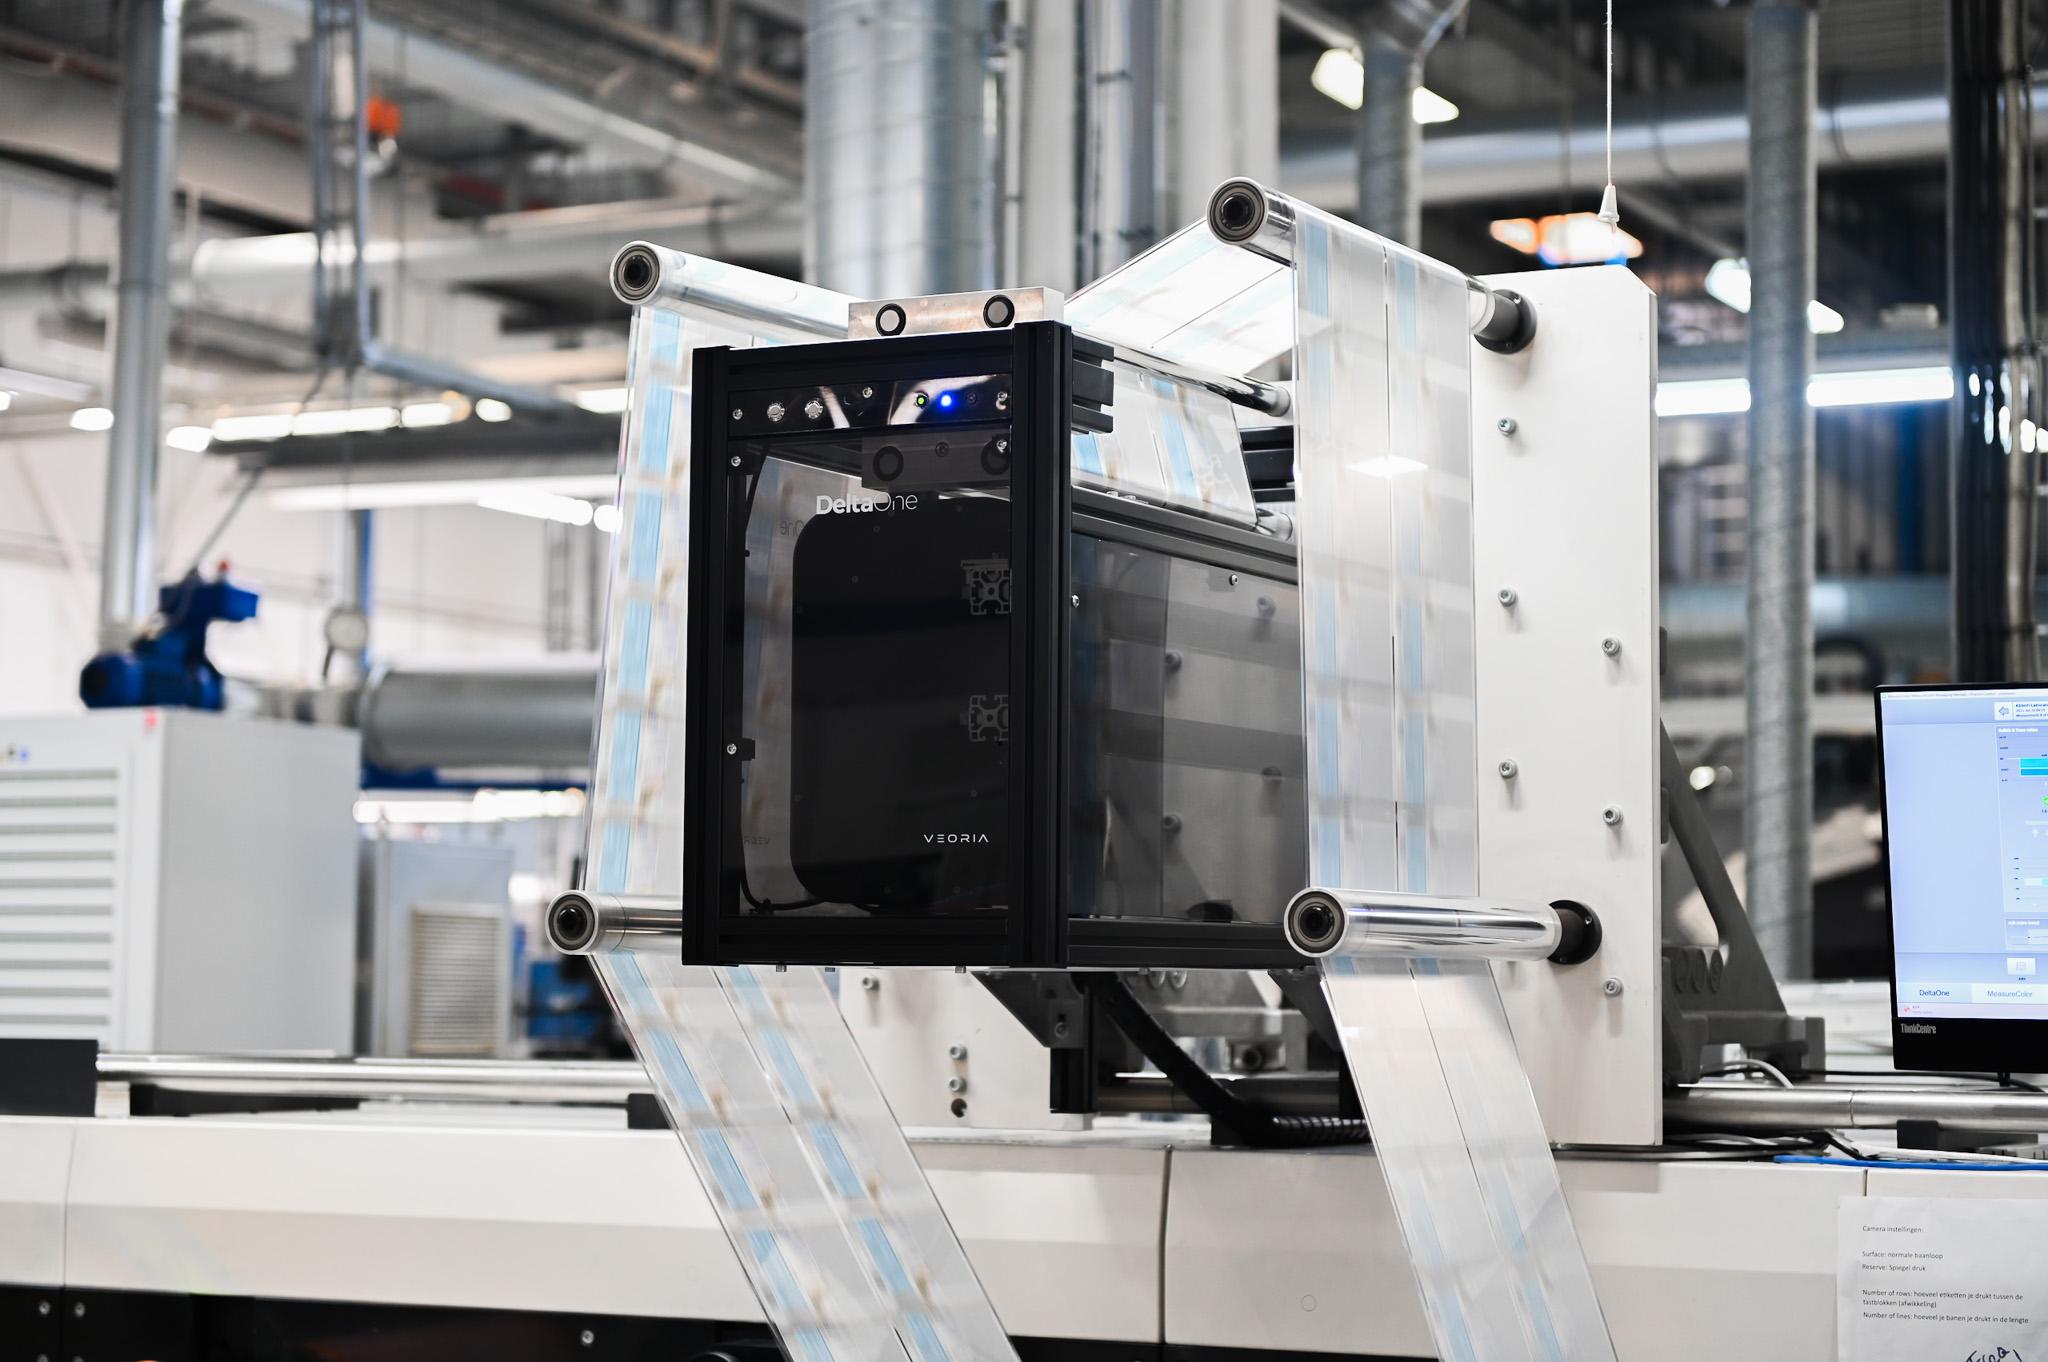
Sessões como «How AI is Rewiring Packaging Manufacturing» e «The 90% Problem: Unlocking AI Potential» tratam o mesmo problema de dois ângulos: a maioria dos projetos-piloto de IA nas fábricas de embalagens fica parada. Uma das razões são os dados. Um modelo de aprendizagem automática que preveja o desvio de cor precisa de uma medição contínua e calibrada da cor na banda em movimento. Uma leitura com o espectrofotómetro portátil a cada 2000 metros não é um sinal; é um episódio isolado.
O que muda: a medição espectral na máquina deixa de ser apenas uma ferramenta de qualidade e passa a ser uma fonte de dados. As gráficas que equipam hoje as suas máquinas terão um histórico de dados quando a IA se tornar um assunto sério, em 2027.
2. Com a RAP e o PPWR, o desperdício torna-se um número a declarar
Vários estados norte-americanos já aplicam programas de responsabilidade alargada do produtor (RAP). Na UE, o Regulamento (UE) 2025/40 relativo às embalagens e aos resíduos de embalagens (PPWR) aplica-se desde 12 de agosto de 2026, com obrigações introduzidas por fases nos anos seguintes. As gráficas norte-americanas que exportam para a Europa, ou que fornecem grupos multinacionais, vão ver estas exigências chegar através dos contratos de fornecimento das marcas.
O programa da LOUPE reflete isso: «Collaborating Through EPR», «Landfill Avoidance Through Beneficial Reuse», «SGP Certification», «Future of Packaging Waste».
O que muda: o desperdício de acerto deixa de ser uma rubrica de custos que só interessa ao diretor fabril. Passa a ser um número que os clientes pedem. Medir a cor na máquina encurta o acerto, porque o impressor chega mais depressa à tolerância, e produz um registo que documenta a melhoria. A calculadora de ROI da VEORIA permite-lhe estimar os metros poupados por trabalho.
PS: medir o desperdício é a parte da cor no PPWR. Para a outra parte (classes de reciclabilidade, declarações de conformidade, registos RAP nos 27 Estados-Membros), criámos o PPWR Connect, um painel de conformidade para gráficas, transformadores, marcas e respetivos fornecedores: importa as suas referências e ele calcula as lacunas e os prazos.
3. As tintas mudam mais depressa do que as equipas conseguem aprender
Tintas preparadas para a reciclagem (Siegwerk, terça-feira), sistemas UV LED de baixa migração (Sun Chemical, quarta-feira) e a passagem para tintas à base de água mudam o comportamento da máquina: outro ganho de ponto, outra secagem, outra resposta da cor às mudanças de anilox e de pressão. Cada novo sistema de tintas põe a experiência da equipa a zero.
A gama de cores alargada (ECG) acrescenta uma mudança própria. Um conjunto fixo de CMYK mais laranja, verde e violeta em vez de tintas diretas significa menos mudanças de tinta e acertos mais curtos, mas um pequeno desvio numa cor de processo passa a deslocar de uma só vez todas as cores diretas convertidas. A ECG aperta as tolerâncias; nunca as alivia.
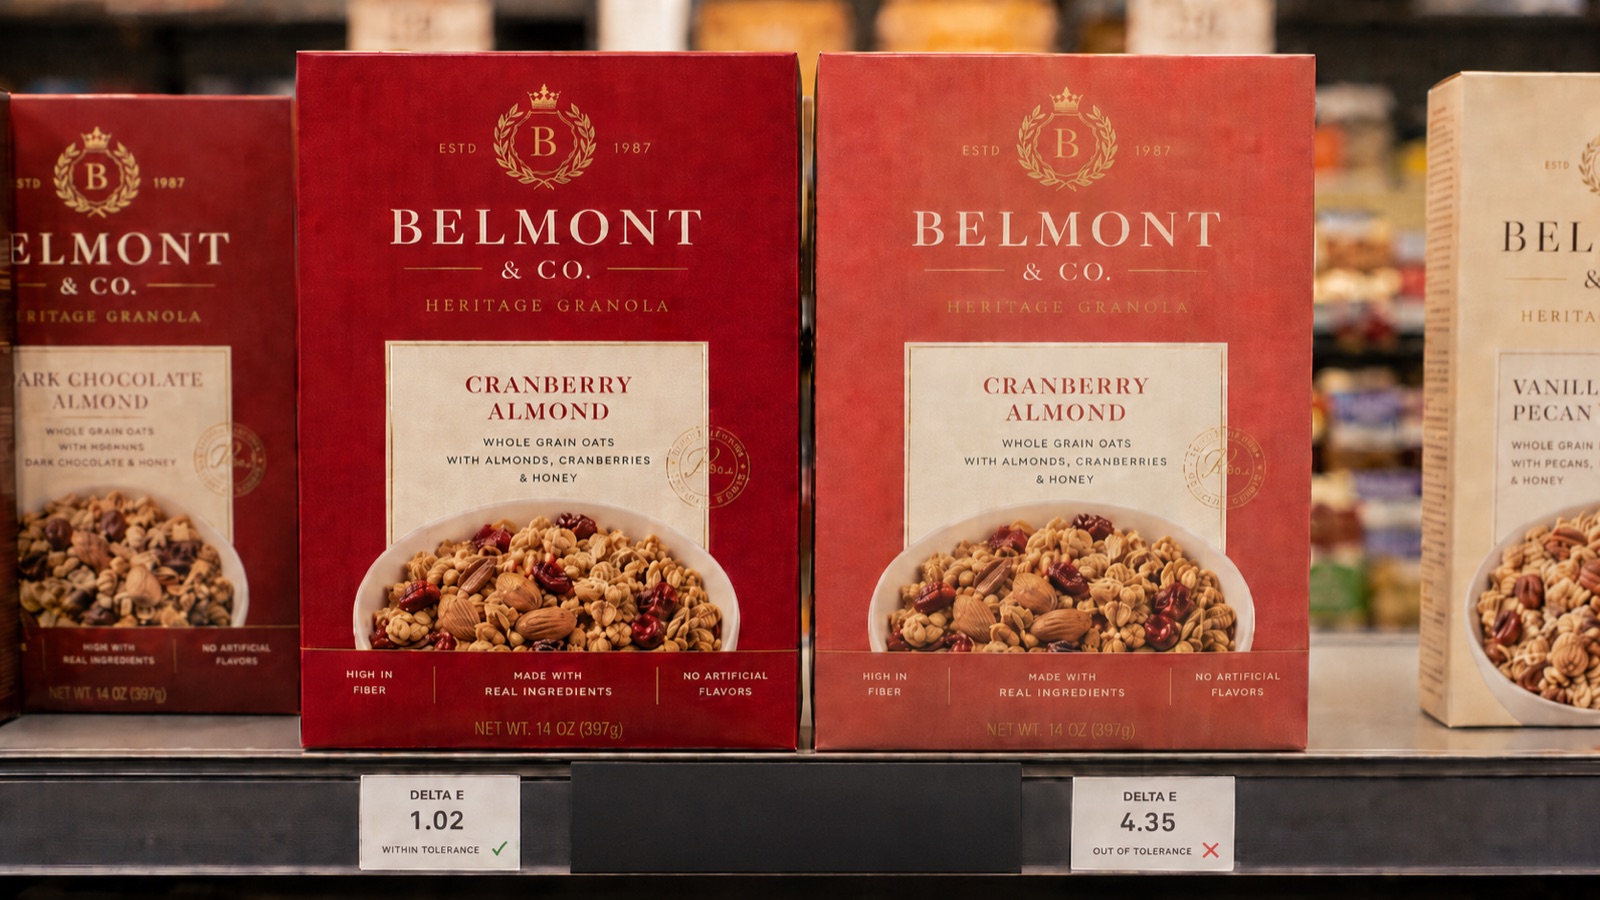
O que muda: a medição substitui a memória. Quando a referência é um alvo espectral e a máquina indica o ΔE de forma contínua, um novo sistema de tintas é uma calibração, não uma nova aprendizagem.
4. O impressor experiente vai reformar-se, e quem o substitui tem 6 meses de experiência
«Talent Landscape», «Building a Succession Plan», «Student Day», «Future Leaders Meetup»: um quarto do programa é sobre pessoas. O impressor capaz de acertar um Pantone a olho ao longo de três turnos está a sair do setor. Quem o substitui é competente, mas precisa que a máquina lhe diga o que ajustar.
O que muda: o controlo da cor tem de estar no sistema, e não numa pessoa. Um ecrã que diz «cião, menos 3 %, grupo 4» é mais útil do que um painel que mostra «ΔE 2,4».
5. As marcas querem os dados, não a promessa
A Mintel e a Labels & Labeling abrem a feira com as tendências de embalagem da década. Do lado das marcas, a tendência que vemos em todos os concursos é a mesma: provas. Relatórios de conformidade de cor por trabalho, por bobina, às vezes por etiqueta. Um certificado de análise para a cor, como já existe para o adesivo.
O que muda: a gráfica que consegue exportar um registo de conformidade de cor de cada trabalho tem um argumento comercial que um concorrente com um espectrofotómetro portátil e uma prancheta não consegue igualar. A integração com plataformas de controlo de qualidade da cor (ChromaChecker, MeasureColor) é o que torna essa exportação rotineira.
O que isto significa se vai visitar a feira em Chicago
Nenhuma destas tendências o obriga a comprar uma máquina nova. Todas recompensam quem equipa as máquinas que já tem. Quando visitar os stands de máquinas, tintas e software na LOUPE Americas, pergunte a cada fornecedor como o seu produto se liga aos dados de medição de cor. Os que tiverem uma boa resposta são os que estão a preparar 2027.
A nossa está na página A nossa abordagem: uma só camada de medição, comum às cinco.